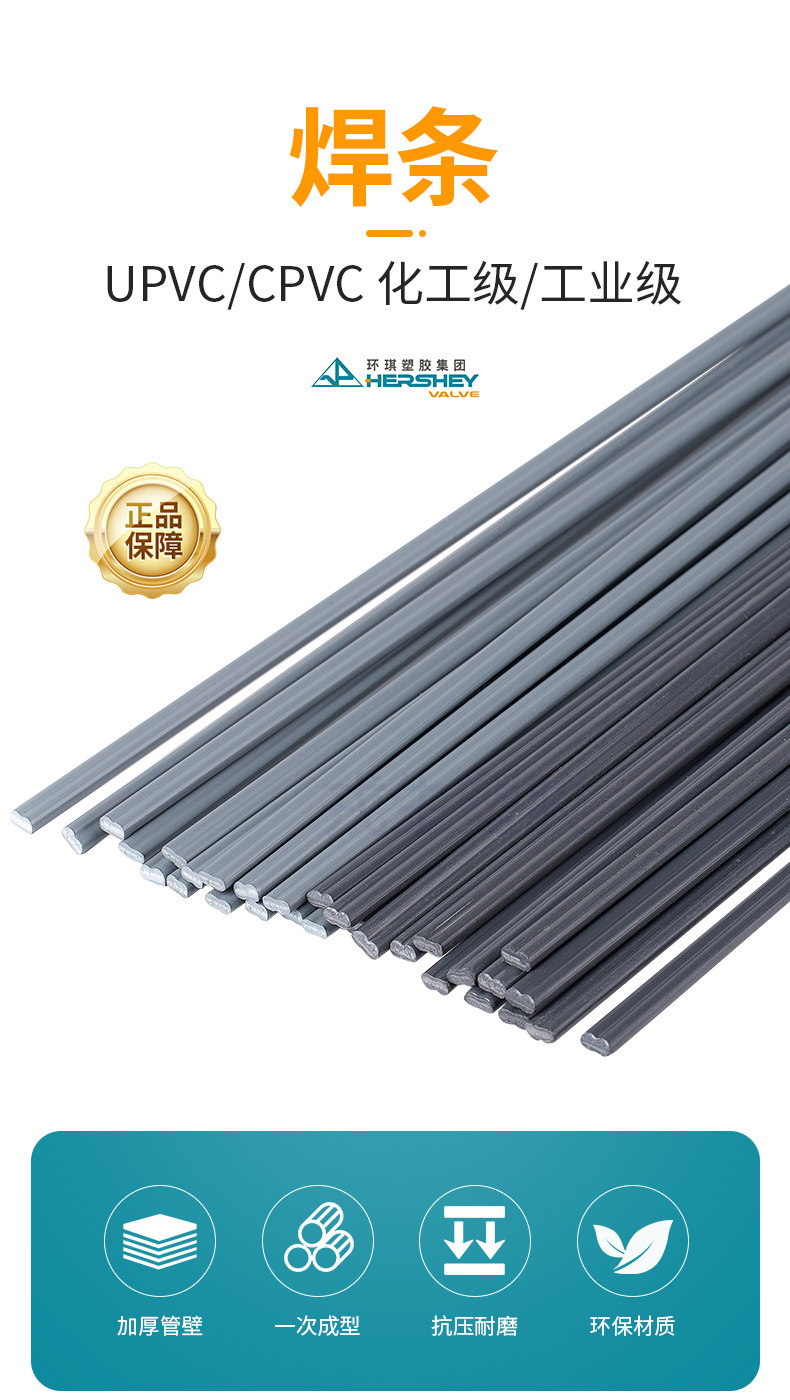
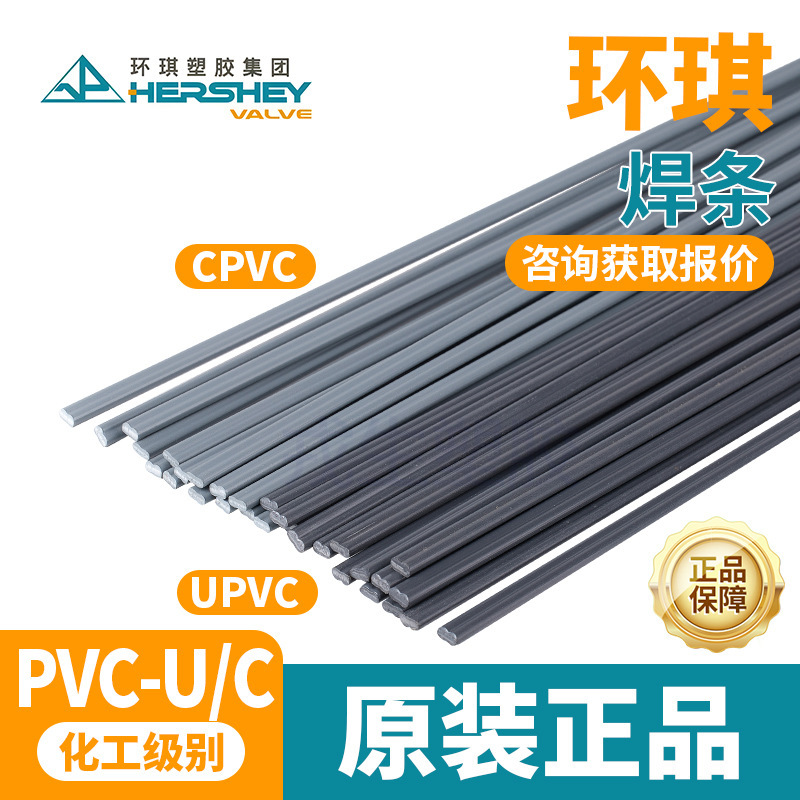
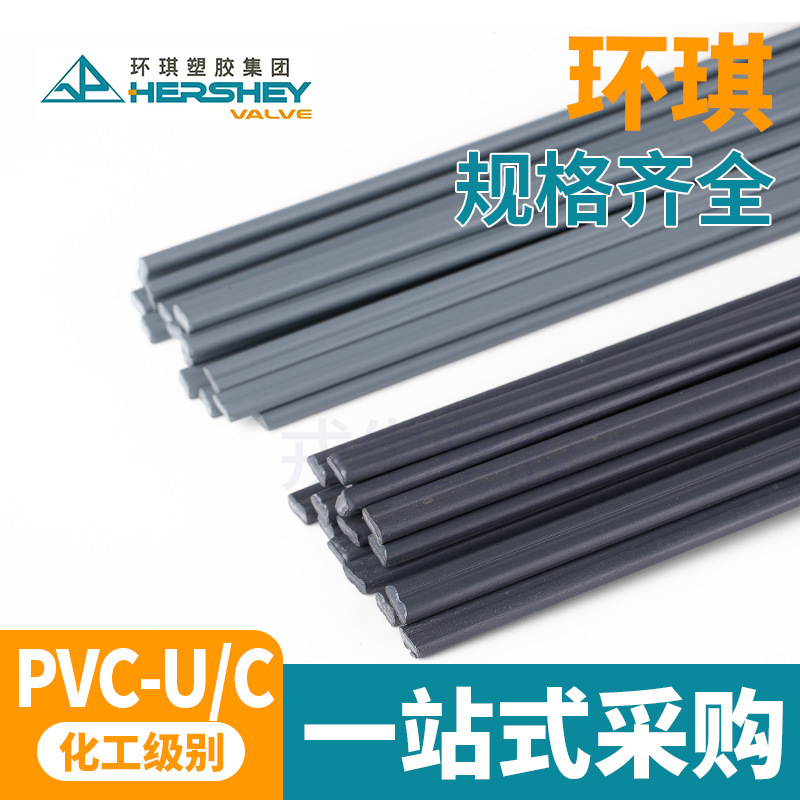
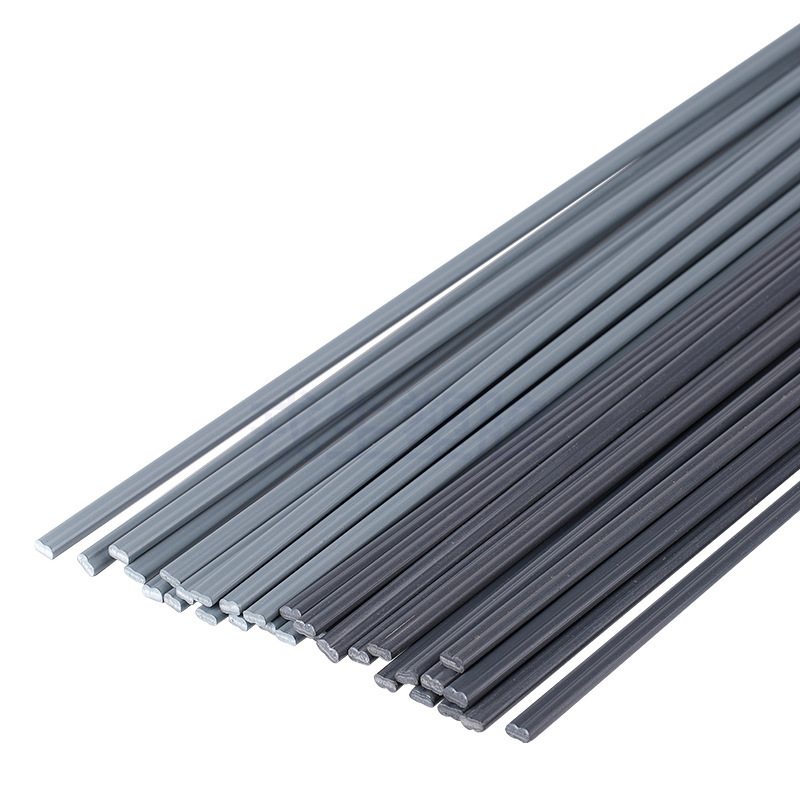
热塑性塑料的风焊本质是分子链在高温下的重排与相互扩散,但实际工况里热降解和残余应力往往让焊缝成了系统的短板。升温过快会导致高分子断链,冷却不均又容易在接口处留下微裂纹。环琪UPVC工业焊条和环琪CPVC焊接塑料焊条针对这两个痛点做了材料重构。我们采用加厚管壁一次成型工艺控制结晶度,把熔体指数稳定在加工窗口内。熔融后流动性佳,能填充母材微观孔隙,冷却收缩率与基管保持一致。这样绕开了传统焊条容易发脆和脱层的问题,现场直接上热风枪就能出致密焊缝。
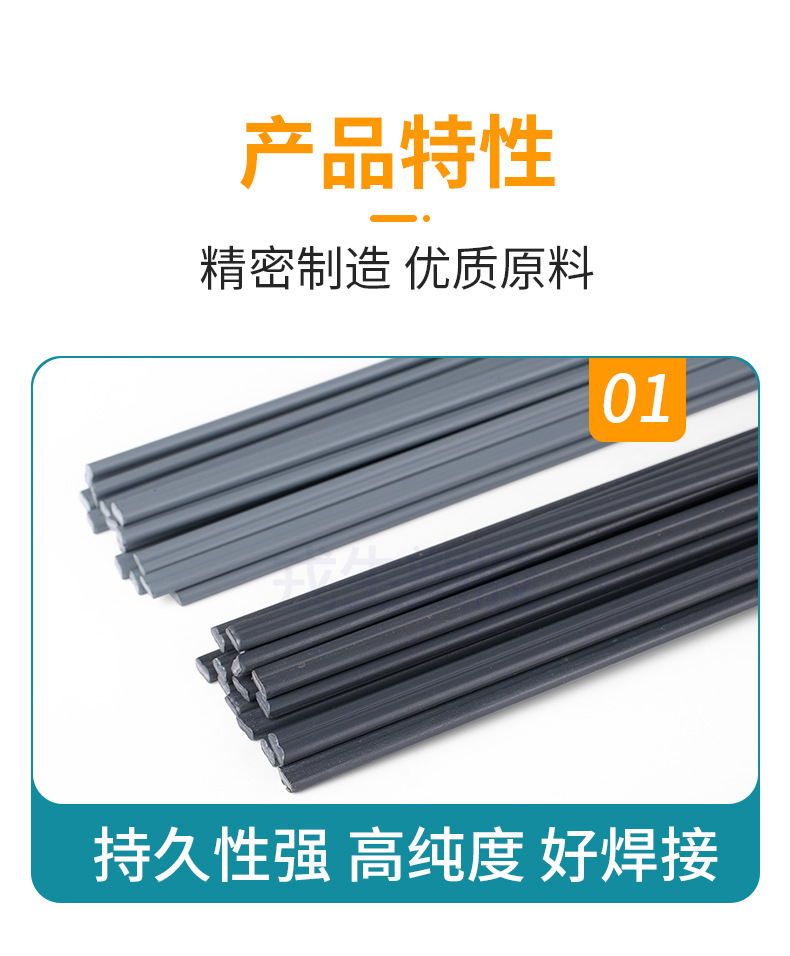
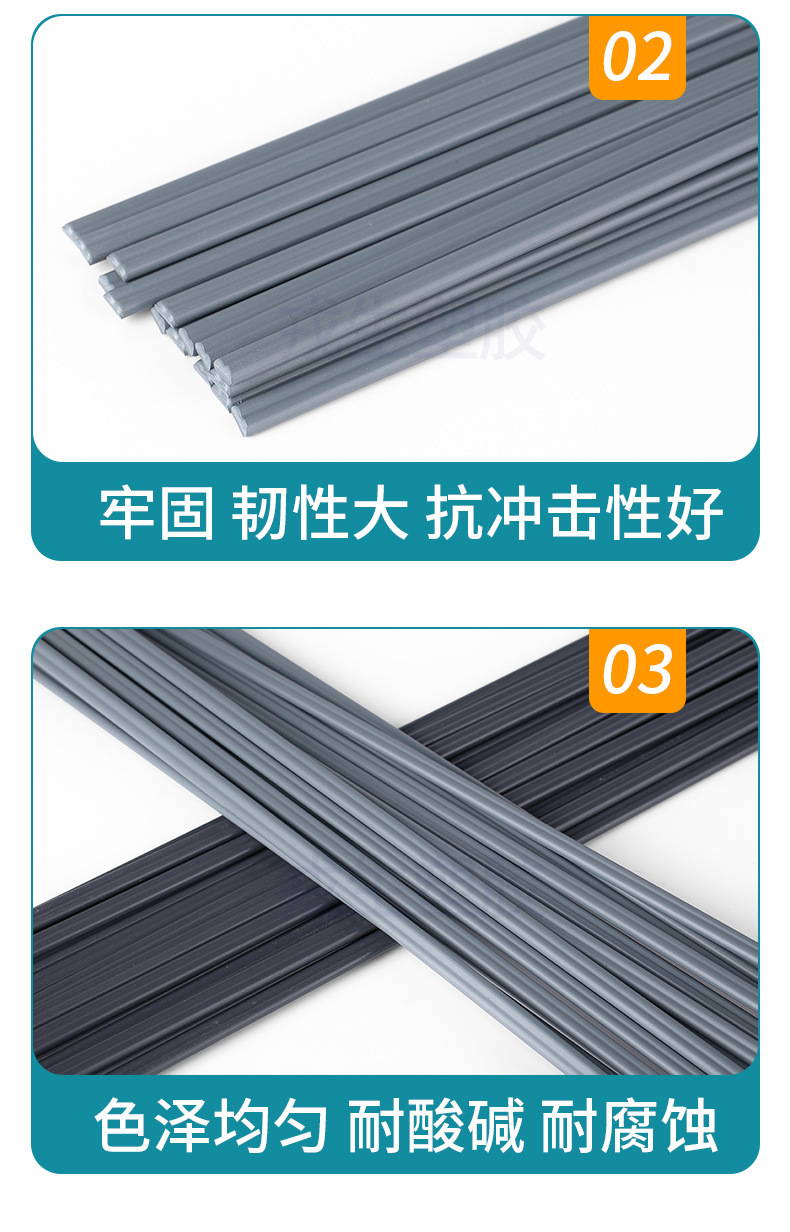
材质纯度直接决定耐环境应力开裂的能力。这两款焊条选的是化工级原料,不含再生料带来的杂质节点。表面色泽均匀一致,没有肉眼可见的条纹或气泡。抗拉强度压在45MPa以上,断裂伸长率保持20%左右。韧性出众不代表盲目追求软,而是让它在管道热胀冷缩时能吸收形变而不破裂。
耐腐蚀性不是靠涂层掩盖,而是本体树脂的结构决定的。长期泡在酸碱溶液或有机溶剂里,焊条不会溶胀也不会析出增塑剂。现场做泵阀管路维修或者储罐法兰对接,材料匹配度够的话,密封周期能拉长一个档次。工程师在图纸阶段就要把介质的pH值和共存离子列清楚,材料选错了后期修补成本极高。
不同型号的适用边界主要卡在连续工作温度和对应的热风焊接温度区间。直径规格按常规管件壁厚划分,特殊厚度需要调整进给节奏。以下是两款主力型号的硬指标对照。
| 参数名称 | 环琪UPVC工业焊条 | 环琪CPVC焊接塑料焊条 |
|---|---|---|
| 适用温度 | ≤60℃(连续工作) | ≤90℃(连续工作) |
| 焊接温控范围 | 260℃~320℃ | 280℃~340℃ |
| 常规口径规格 | 2.0mm / 3.0mm / 4.0mm | 2.0mm / 3.0mm / 4.0mm |
| 抗拉强度 | ≥45MPa | ≥45MPa |
| 密度 | 1.35~1.45 g/cm³ | 1.35~1.45 g/cm³ |
| 环保合规 | 符合工业级无毒环保及RoHS规范 | |
表里的数字是实验室拉伸和恒温箱测试的结果。现场实际能扛多少压,还得看管子本身的SDR等级和支撑间距。别拿焊条参数去硬套非标设备的承压需求,系统强度是按最弱的一环算的。温控仪表的误差超过±10℃就会导致熔池粘度突变,焊接前务必校表。
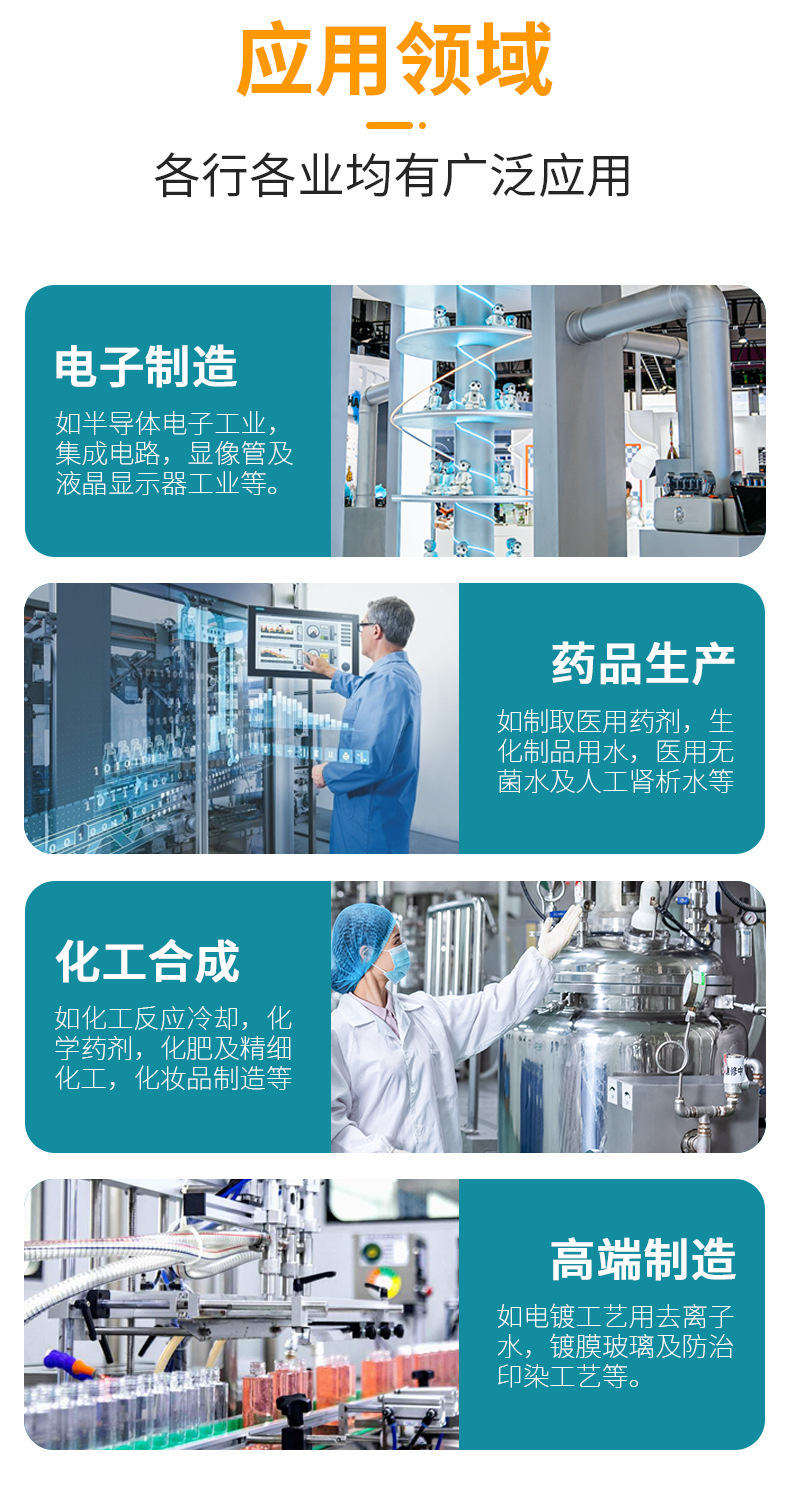
这两类焊条的应用场景基本围着高纯水、腐蚀性化学品和精密工艺用水转。电子制造厂里的半导体和集成电路车间,超纯水输送管道接头多,跑冒滴漏会直接污染晶圆。这类环境对颗粒析出要求极严,焊条必须符合RoHS标准,且焊缝不能残留有机物。药品生产线的生化制品工艺用水和医用无菌水管道,同样要求内壁光滑无死角。焊接速度要控制好,避免过热产生焦化点阻碍流速。
化工合成和高端制造板块的负荷就重得多。反应冷却回路和化肥精细化工设备常年接触酸液碱液,如果介质里有氯离子浓度高的情况,得换CPVC型号。电镀去离子水系统和镀膜玻璃生产线的防腐管道,温度波动频繁,材料的热稳定性直接决定维护周期。印染工艺的废水处理池如果是硬聚氯乙烯板材拼装,用对应直径的焊条打底再收面,防渗效果比机械紧固件靠谱。
这个要看具体的工艺流体成分。单纯的水相系统用UPVC足够,但涉及高温蒸汽伴热或者强氧化性清洗剂注入的回路,必须锁定CPVC规格。选材阶段的预算差异会被后期的停机损失抵消,图纸审核时把介质温度曲线和峰值持续时间标出来,型号就不会错。
施工区域的环境参数直接影响熔池的冷却速率。温度太低,焊条发硬推不动;温度太高,热风散热慢,基材容易起皱。建议把环境温度控制在10℃到35℃之间,避开雨雪和强风直吹的地方。粉尘大的车间最好搭个临时防尘棚,灰尘混进熔池就是缺陷源。
基材处理这一步不能省。很多现场虚焊都是因为打磨后没擦干净残留的切割碎屑就急着下枪。设备配置得认准温控准确的焊枪,指针表漂移超过±10℃就得校准。正式开焊前一定要做搭接试片,确认熔合线清晰无气孔溢出,再上主管道作业。风管弯折半径要大于五倍管径,不然气流阻力上来温度根本达不到设定值。
安全防护是底线。热风温度都在两百度以上,喷口附近会有微量挥发气体。操作时必须戴耐高温手套和护目镜,通风不好的密闭空间要配活性炭口罩。烫伤和吸入刺激性气体在施工现场很常见,规矩不能破。
材质匹配的逻辑很死板。UPVC和CPVC的化学结构不同,熔点差了几十度,强行混用只会导致界面剥离。拿到货先核对包装上的材质标识和母管表面的铸造标记,对齐了再剪断焊条。温控管理也要盯紧,严禁长时间局部烘烤同一位置。高分子材料一旦热降解,分子量暴跌,焊缝就会变成粉状,根本扯不开也补不了。
储存养护容易被现场忽视。卷盘或长条焊条应该平放在阴凉干燥处,远离暖气片或露天暴晒。受潮的焊条吸湿后加热会产生水蒸气,焊缝全是麻点。挤压变形会导致送丝不畅,卡住焊枪。质量验收走两个环节,外观检查看有没有裂纹溢料,有条件就做静压保压测试。渗漏或者降压过快的接头,切开重焊,不要试图用药皮填补。
选型先看介质连续工作温度上限。超过60℃的热水循环或蒸汽伴热管道,直接用CPVC型号。如果介质常温,常规流量输送,UPVC性价比更高。两者都不耐紫外线老化,户外明装得加保温层或者定期涂覆耐候漆。环境温度低于零度的冬季施工,焊条需提前二十四小时回温,否则脆性增加容易在进给时断裂。
直径规格的匹配看管壁厚度。壁厚1.5mm到2.5mm的用2.0mm焊条,2.5mm到4.0mm的用3.0mm,4.0mm以上的厚板建议用4.0mm甚至定制加粗规格。薄板用粗焊条容易烧穿,厚板用细焊条需要反复叠加层数,效率低而且层间结合力弱。这个要看具体工件的装配间隙,间隙大就多走几遍,间隙小就压低风量。多层焊接时层间温度控制在八十摄氏度左右,既能融合旧熔池又不损伤下层结构。
如果项目有特种介质或者异形管件,常规的圆棒规格满足不了送丝曲线,得提前联系厂家做异形截面定制。交货期通常按挤出口径排产,急单得预留模具清理时间。现场备件库存一般备齐三种常规直径,遇到突发爆管能直接顶上。参数设对了,材料没挑错,焊接只是体力活。后续运行中如果接口处出现白化应力纹,多半是降温太快或者施压过大,下次调低枪温多留余量就行。