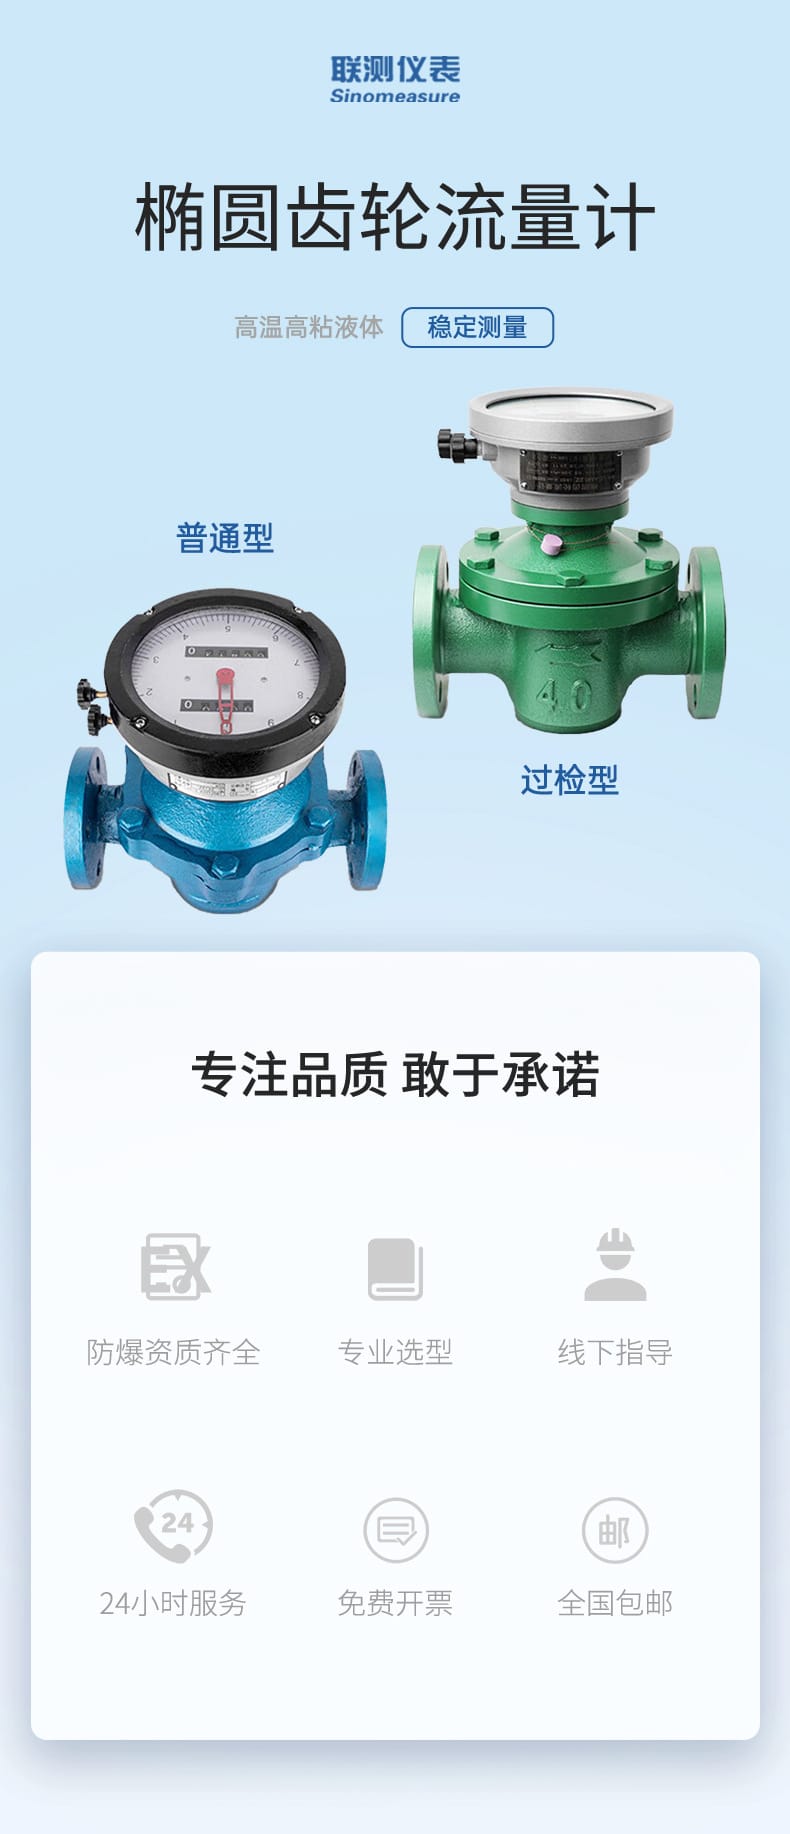
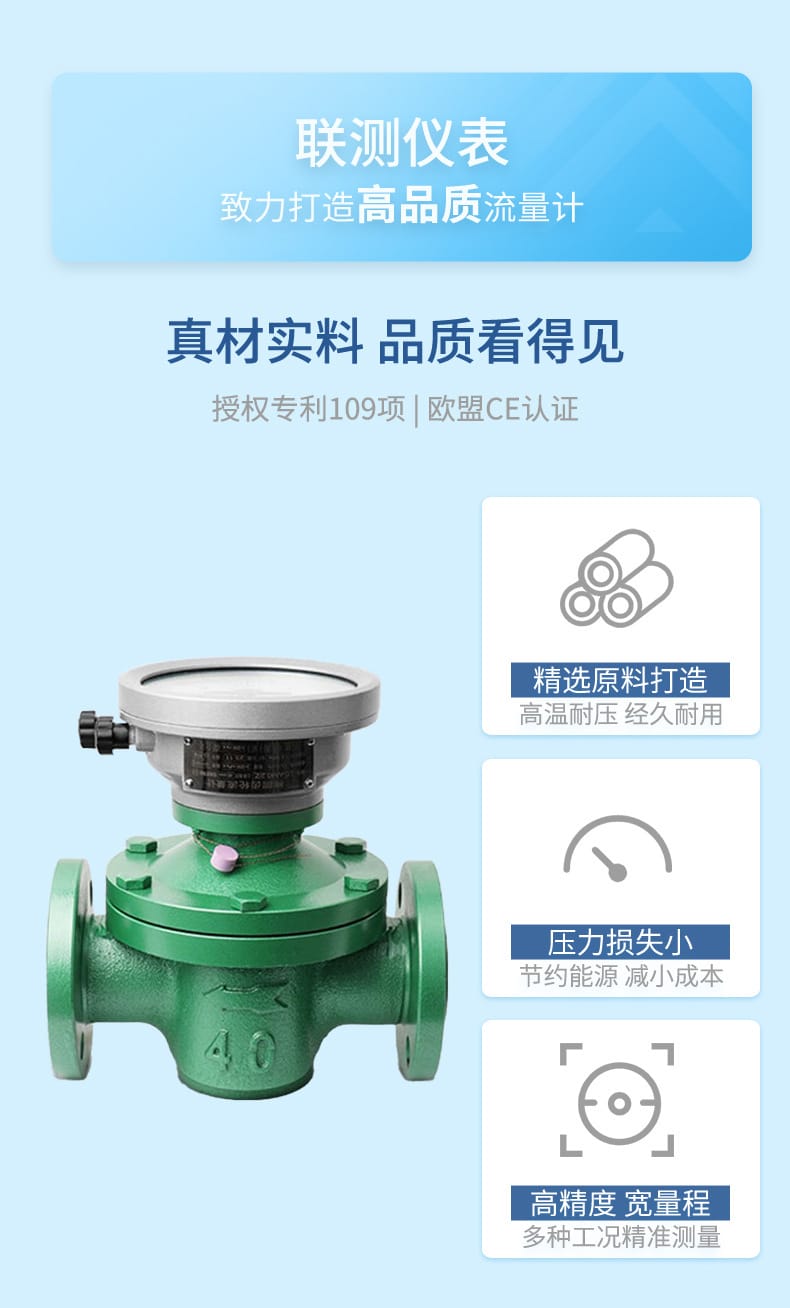
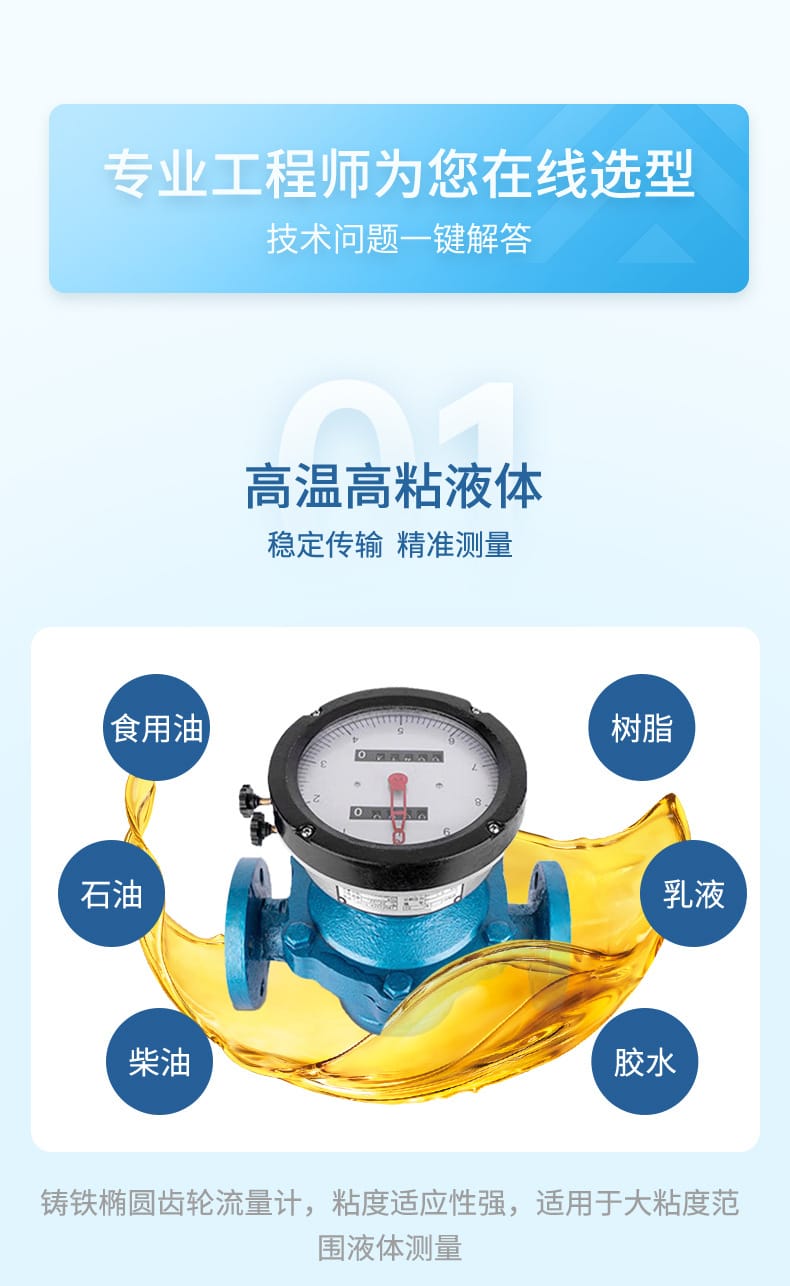
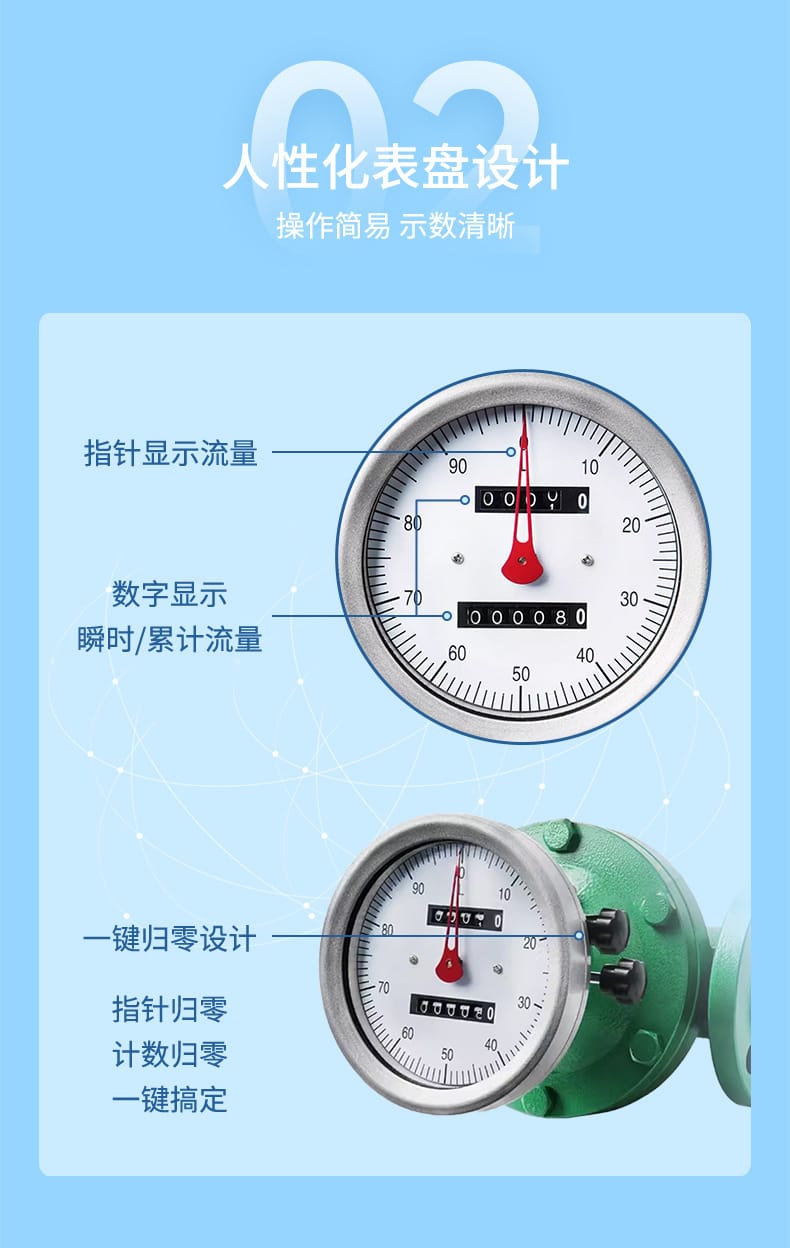
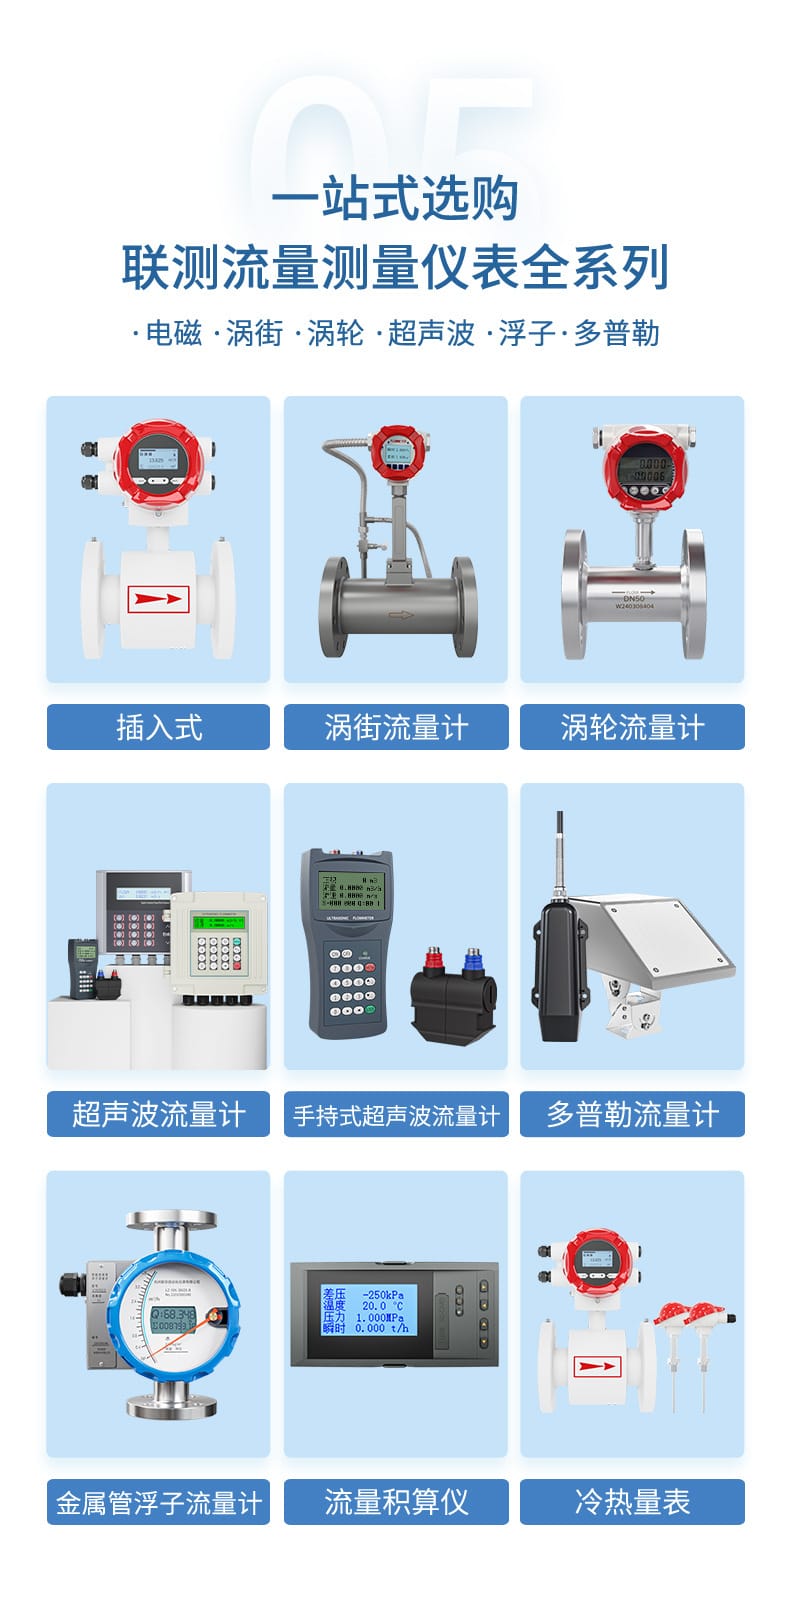
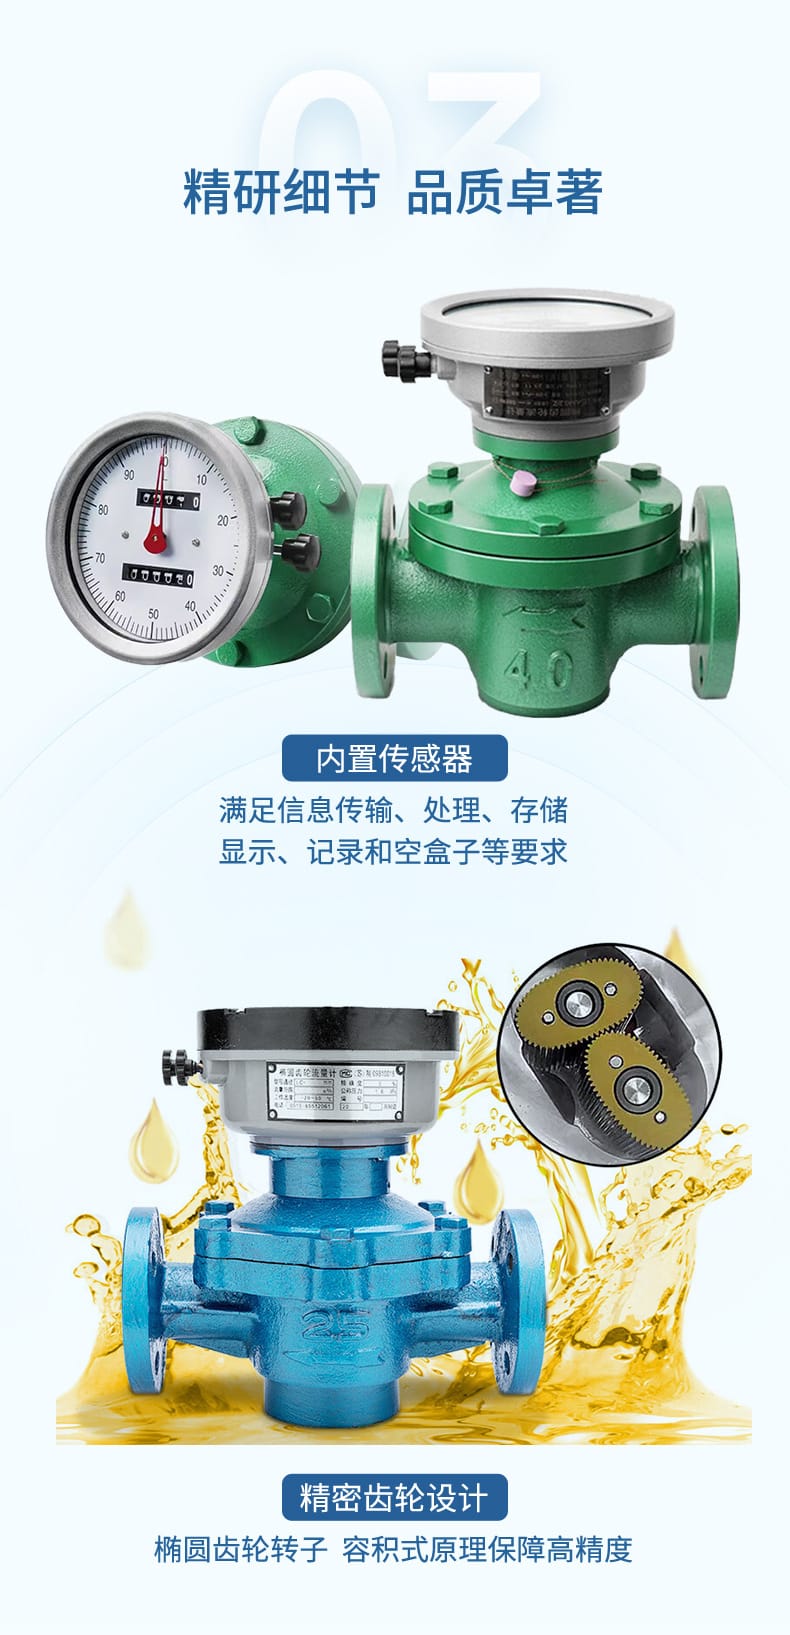
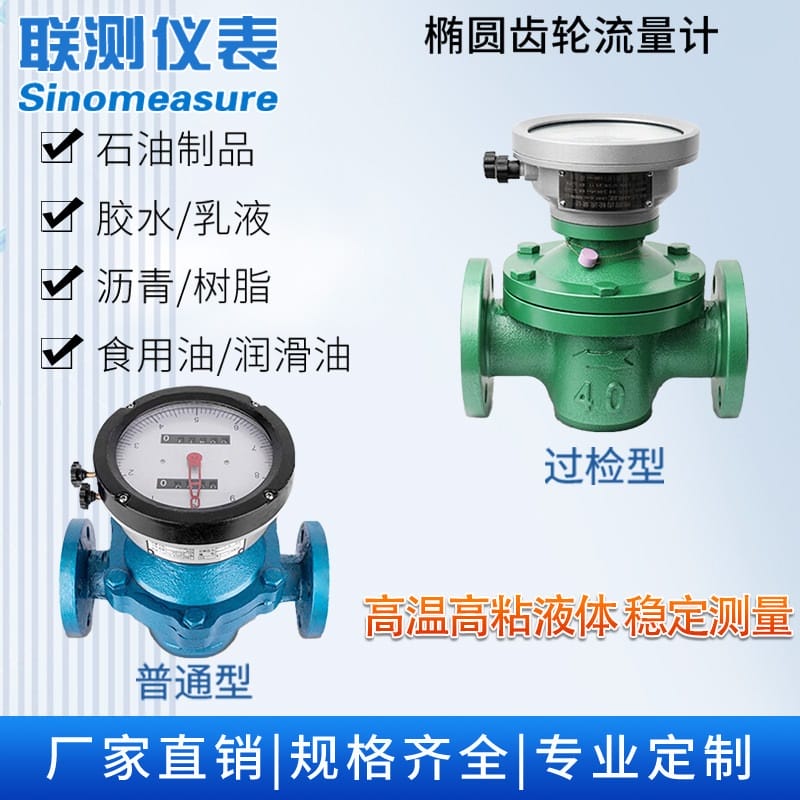
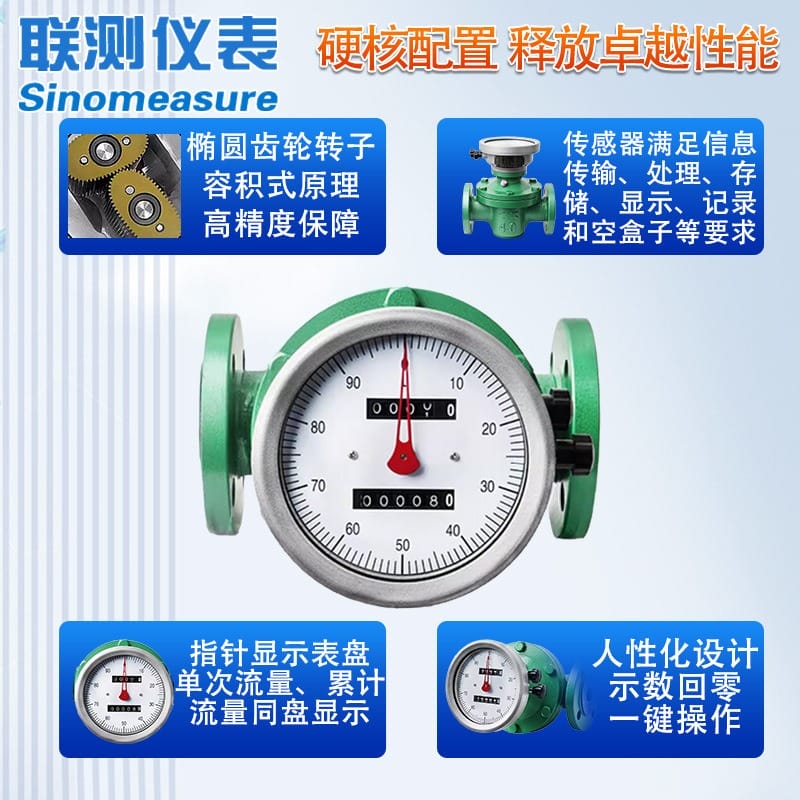
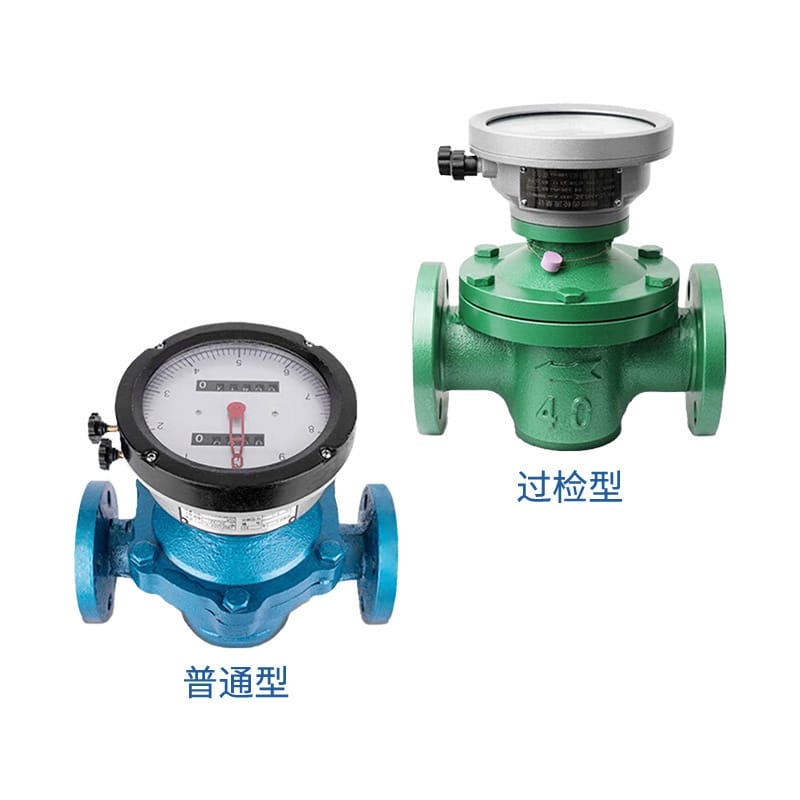
车间里要量的料是树脂、柴油或者高粘化工液,电磁流量计要求介质导电,涡轮表碰上粘度高的料叶轮转不起来,这时候多半得换成容积式的表。联测(Sinomeasure)的 LC 椭圆齿轮流量计就是干这个的,商品页上常写作"液体体积表",靠椭圆齿轮每转一圈排出固定体积来计数,粘度从 2 到 75 MPa·s 的液体都能稳定计量。
这一款不是单一规格,而是一整个系列,公称通径从 DN10 铺到 DN200,型号写作 LC-10、LC-15 一直到 LC-100 这样的形式。采购的时候别只盯着型号数字,把管径、粘度、最小流量这三个参数报给厂家,选出来的才对得上工况。
先说它凭什么能应付高粘和易燃易爆的场合。椭圆齿轮属于容积式结构,介质粘度高反而让齿轮和腔壁之间的缝隙密封得更好,泄漏量小,计量精度就稳。这一点跟速度式的涡轮表正好相反,粘度越高涡轮表越吃亏。
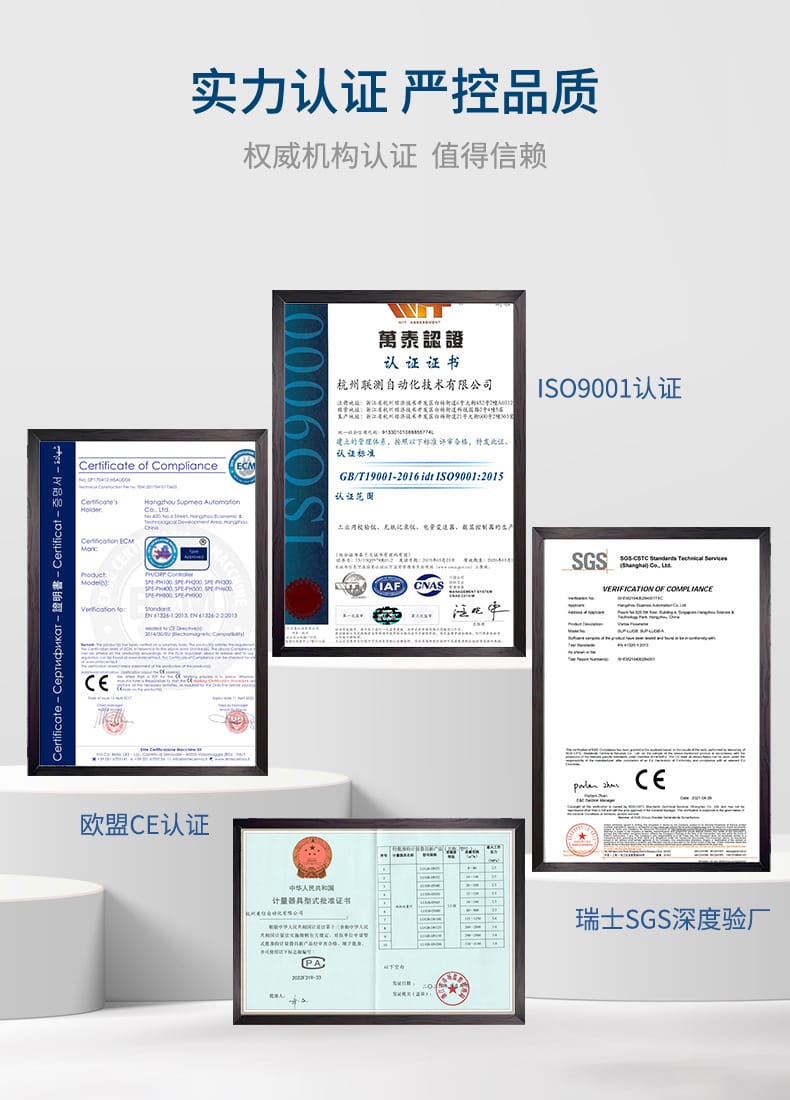
再说坏了找谁、多久到货这些实际问题。联测做过程自动化仪表有 17 年,厂房 45000m²,传感设备年产能 300000 套,产品远销 130 多个国家和地区,ISO9001 体系是过了的。选型阶段有线下指导,24 小时响应,开票和发货走常规流程,全国包邮。
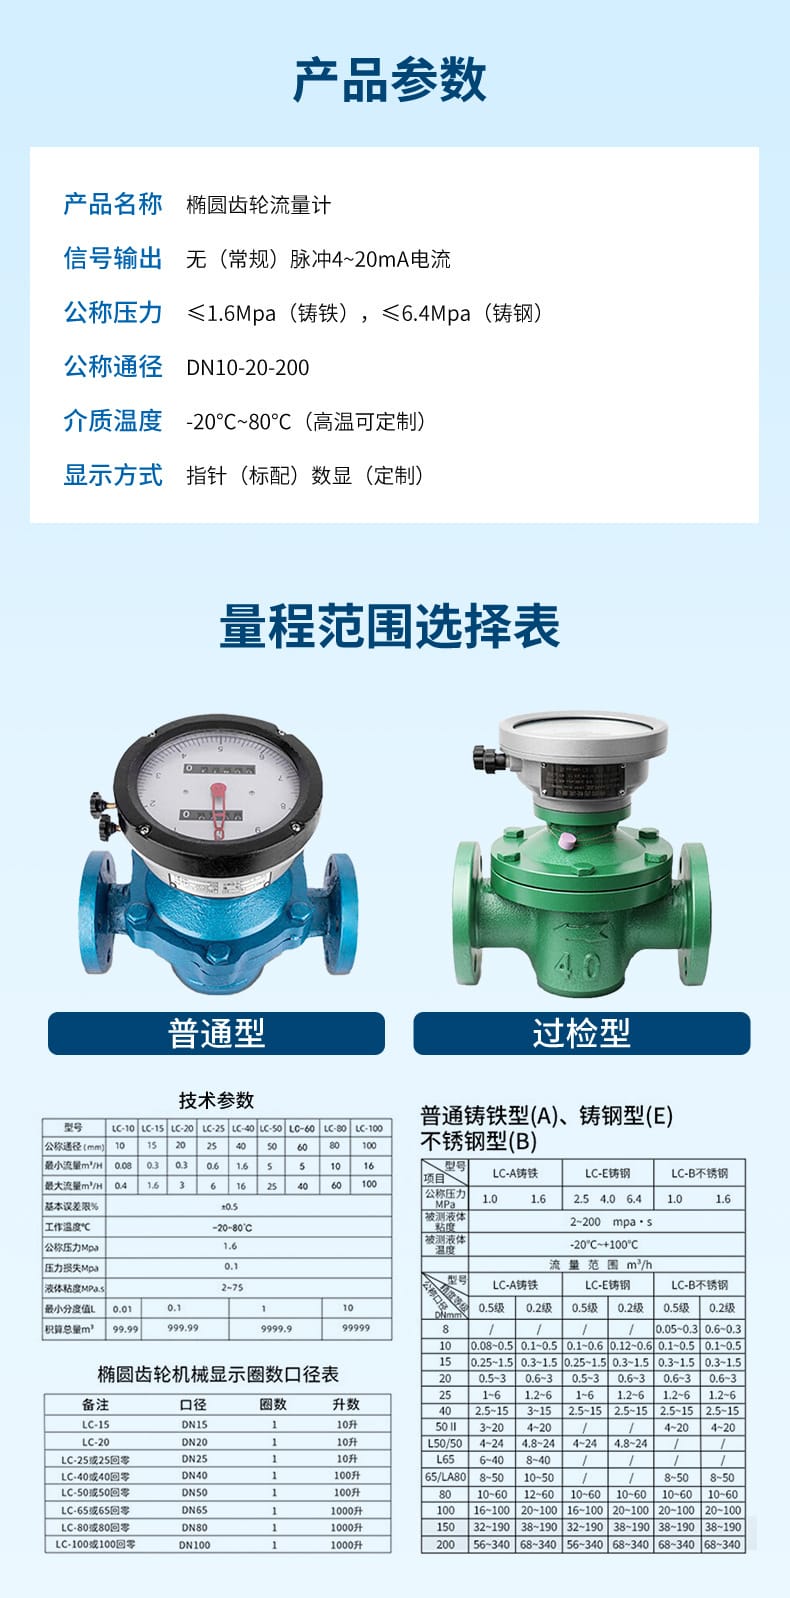
这个系列的共性参数先摆出来:介质工作温度 -20℃~80℃,需要跑更高温度可以定制;压力损失 0.1MPa;公称压力按材质分档。下面按类别对照着看,比翻选型手册快。
| 型号 | 公称通径(mm) | 最小流量(m³/h) | 最大流量(m³/h) | 公称压力(MPa) | 液体粘度(MPa·s) |
|---|---|---|---|---|---|
| LC-10 | 10 | 0.08 | 0.4 | 1.6 | 2~75 |
| LC-15 | 15 | 0.3 | 1.6 | 1.6 | 2~75 |
| LC-100 | 100 | 16 | 100 | 1.6 | 2~75 |
表里只列了头尾几档,中间 DN25、DN40、DN50、DN80 这些规格都在系列里,量程按通径依次递增。选型时有个坑要避开:最小流量比最大流量重要。现场如果按管径随便挑一档,实际流量落不到量程中段,小流量时齿轮转得慢、泄漏占比变大,误差就出来了。
壳体材质分三种:普通铸铁型(A)、铸钢型(E)、不锈钢型(B)。压力等级跟着材质走,铸铁公称压力 ≤1.6MPa,铸钢可以做到 ≤6.4MPa。选材质主要看介质腐蚀性和管道压力,柴油汽油用铸铁或铸钢就够,酸碱性料液或者食品医药场合上不锈钢。
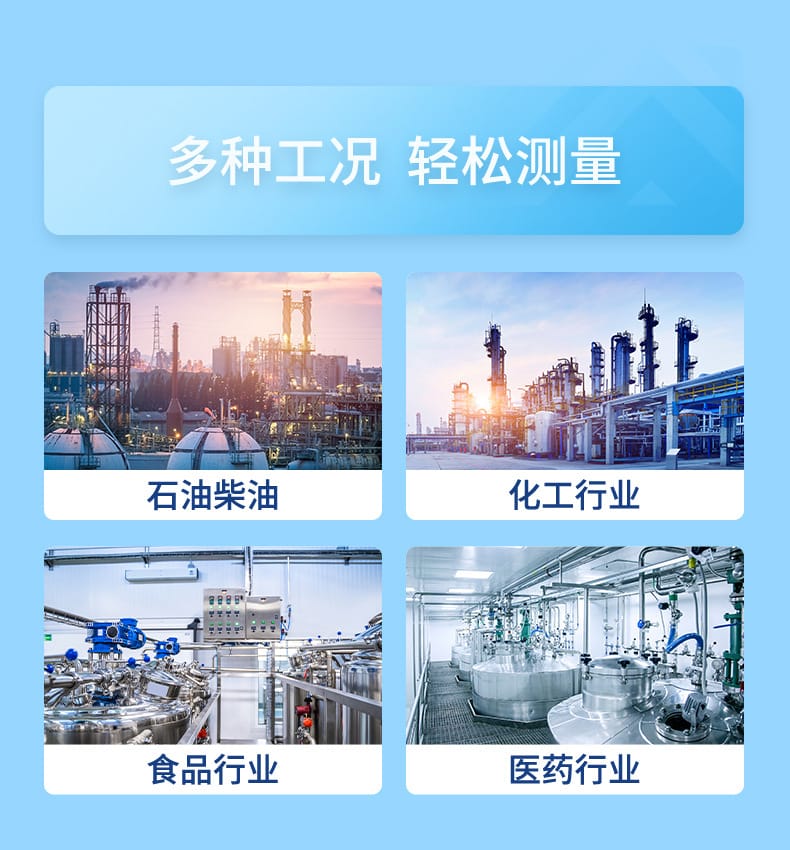
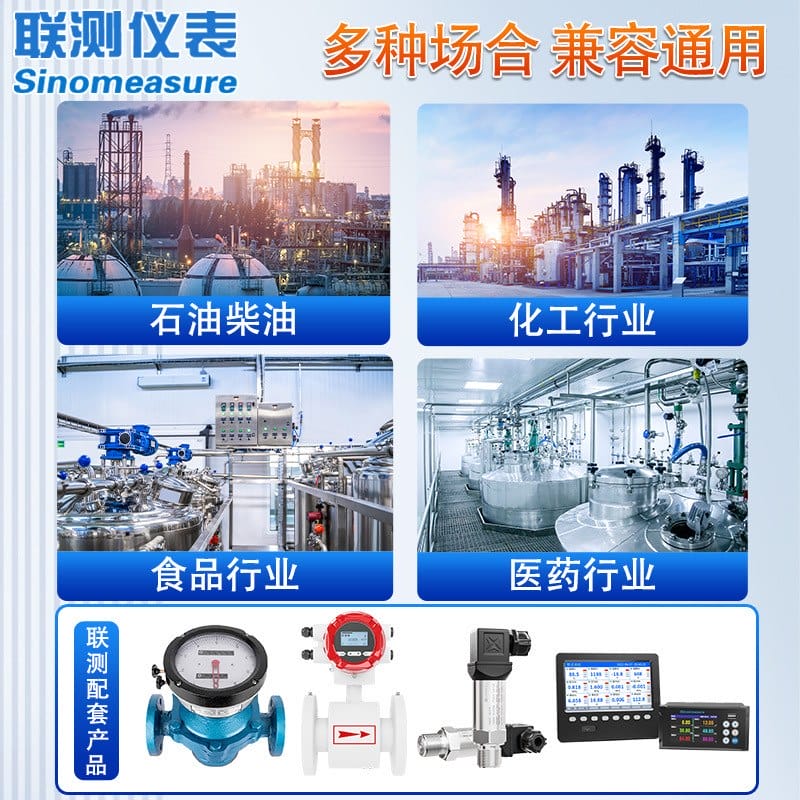
用得最多的是石油、柴油和化工这几个方向,量的是成品油、润滑油、树脂、胶水这类粘度不低的液体。化工车间里配比投料要按体积算,椭圆齿轮直接读体积,不用再折算密度,操作工看得懂。
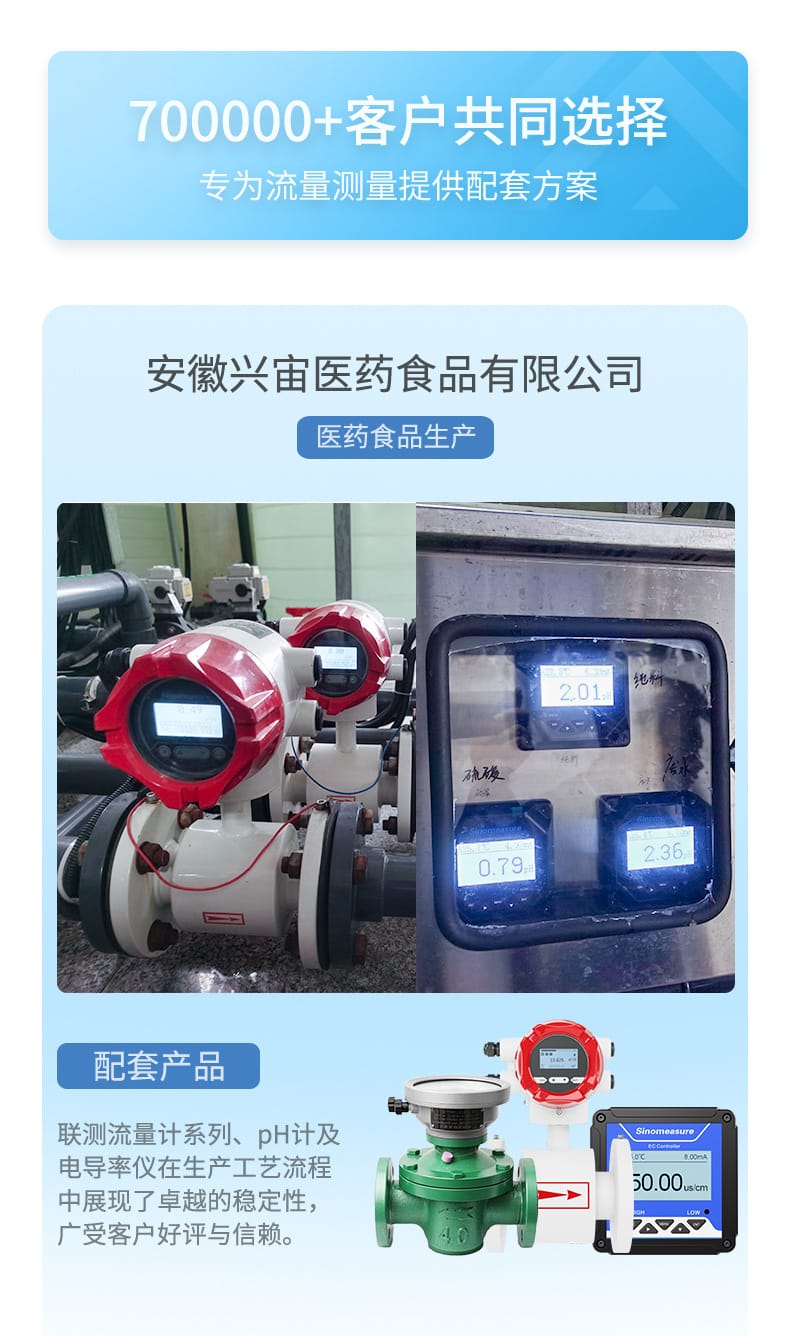
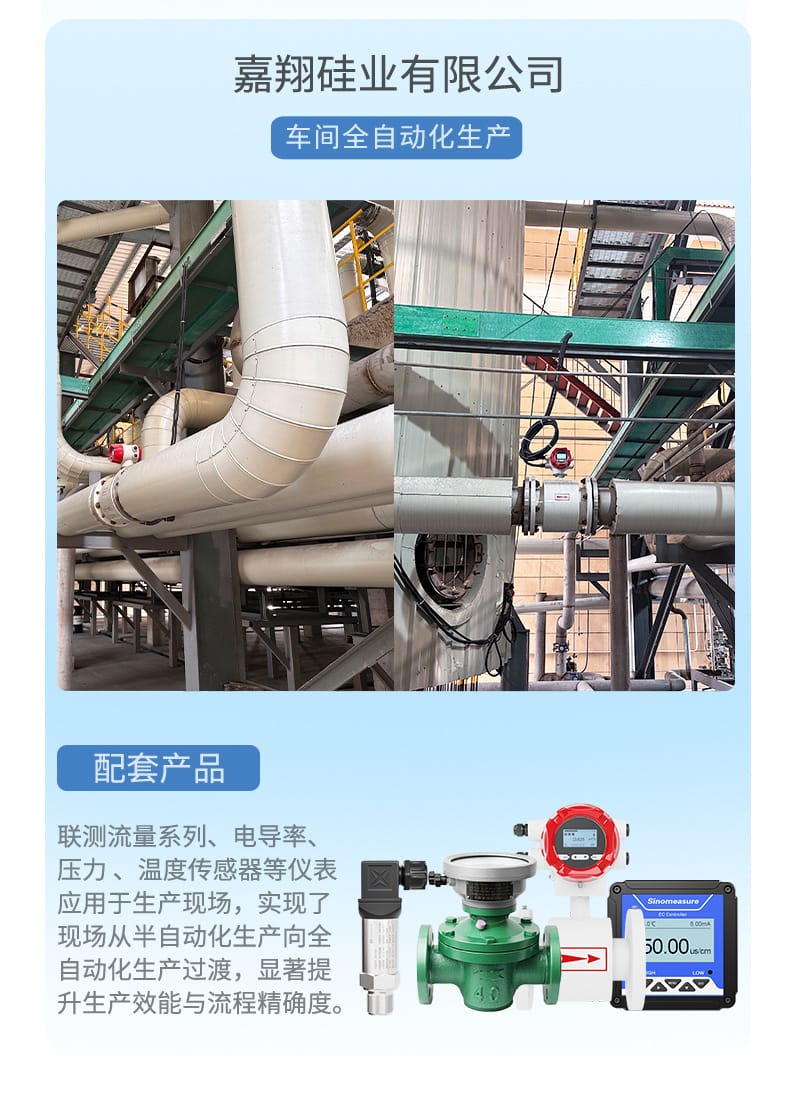
食品和医药行业也有不少在用。这类场合通常选不锈钢材质,管路要方便拆洗。医药生产工艺流程对稳定性要求高,容积式结构在低流速下依然能出数,这是它比速度式表占优的地方。硅业和其他连续生产的工业场合,常把 LC 系列装在配料支路上,配脉冲输出接 PLC 做批量控制,车间全自动化生产就靠这一环把量卡准。
有一种工况不适用:介质里带固体颗粒,或者液体中夹气。颗粒会卡齿轮,夹气会让示值虚高。这两类情况要么在前面加过滤和分离装置,要么换别的原理的表。
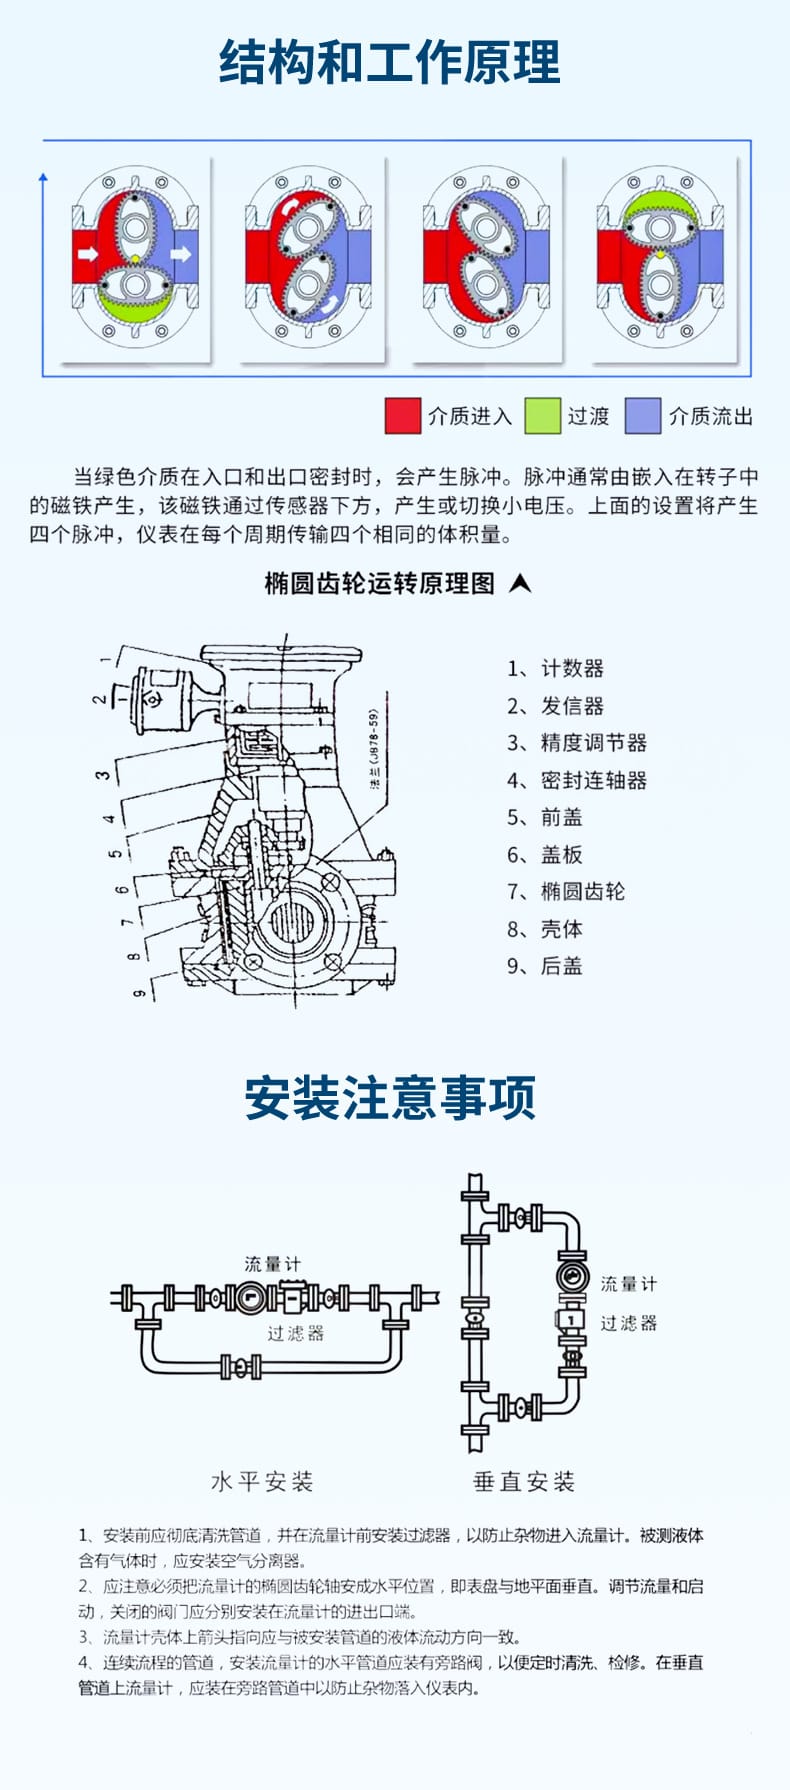
椭圆齿轮流量计对安装方向有硬要求,装错了不是精度差一点,是直接不转或者很快磨损。下面这几步按顺序来做,现场多半就是这么走的。
旁路这条别省。化工和树脂类介质用久了会在腔内结料,没有旁路就得停整条线才能拆表。管道有振动的场合,进出口加软连接或者支架固定,减少齿轮轴受的径向力。
液体里如果含有气体,要在流量计前面装空气分离器。气体进到计量腔里会占体积,读数偏高,齿轮还容易空转冲击。这一点在泵出口和容易产生负压的管段尤其要留意。
现场还有一个常见误区:把表装在泵的吸入口。椭圆齿轮本身有压力损失,吸入口负压会让液体汽化,计量就不准了。装在泵的出口端、调节阀之前,位置最稳。
某不饱和树脂生产车间,出料计量原先用的是涡轮流量计。树脂常温下粘度就上百,冬天还要加热保温,涡轮叶轮转得慢,示值跟实际误差能到百分之十几,操作工干脆拿称重罐估算。后来换成 LC 系列铸铁型的 DN25 规格,指针表头就地读数,同时引一路脉冲信号到车间的批量控制仪。装的时候按规范在前端加了过滤器,进出口各留一个阀门,另配了旁路。用了大半年,反馈是保温状态下示值跟称重罐基本能对上,误差在百分之一以内,冬天也没再出现堵住不转的情况。
某油库的发油台,介质是汽油和柴油,现场属于爆炸危险区域,对防爆资质卡得很严。之前用的表防爆证到期后厂家不配合换证,只能整台换掉。选的是 LC 系列的铸钢型,口径按发油主管的 DN50 配,输出走 4~20mA 接到发油控制系统里做定量装车。安装位置放在泵出口之后的直管段上,进出口阀门独立设置,单台检修不影响其他鹤位。现场反馈是计量跟标准罐比对偏差稳定,防爆证件齐全,安监检查的时候资料好拿得出手。
某食品厂的食用油分装线,介质是精炼油,要求接触材质不能生锈、管路能拆洗。用的是 LC 系列不锈钢型,口径 DN15 和 DN25 各配了几台,指针表头配脉冲输出,接到灌装机的定量控制上。这里的难点是灌装时流量小,一分钟就几十升,选型时把最小流量算足了才定的口径。运行一段时间后反馈是灌装重量一致性比原来的方案好,清洗时把表拆下来用热水冲一遍就行,没有残油挂壁的问题。
回到选型本身,LC 系列最容易出错的地方不是材质也不是输出方式,是口径和量程的匹配。把实际工况下的最小流量、正常流量和介质粘度报给厂家,让他们按量程中段去推荐,比自己看着管径挑型号靠谱得多。最小流量以下的工况,椭圆齿轮会从齿轮与腔壁的缝隙里漏流,误差会成倍放大。