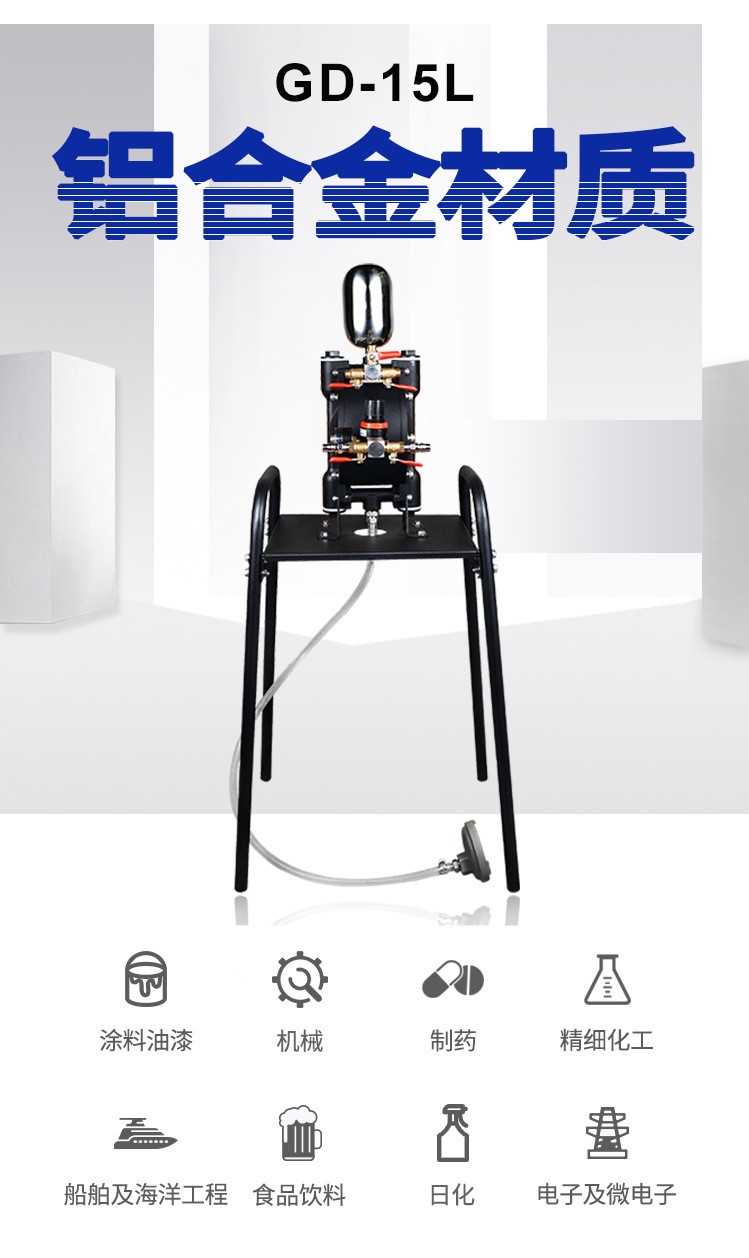
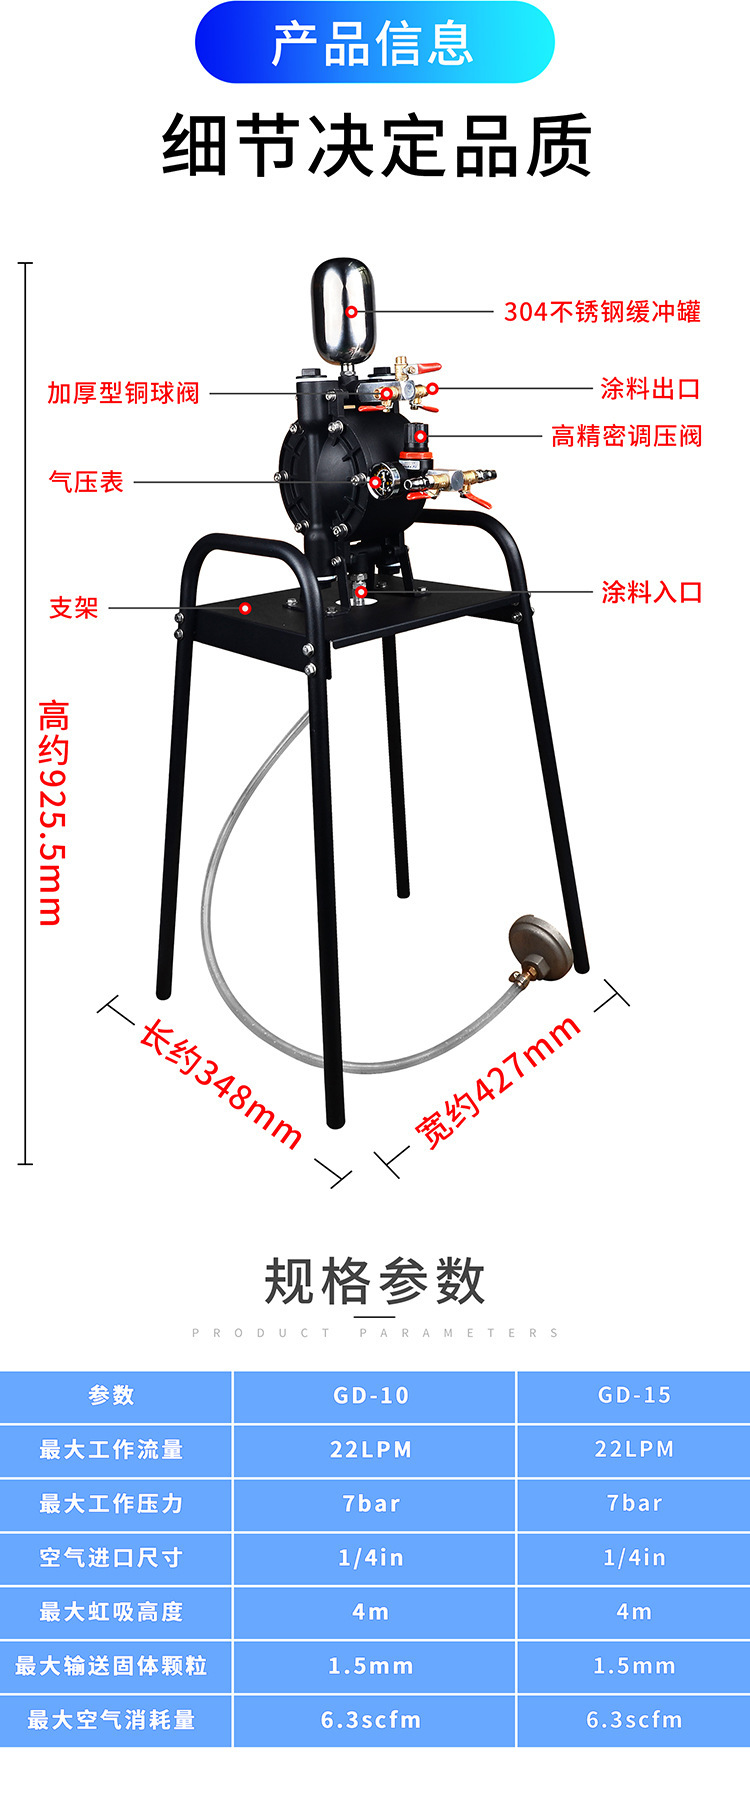
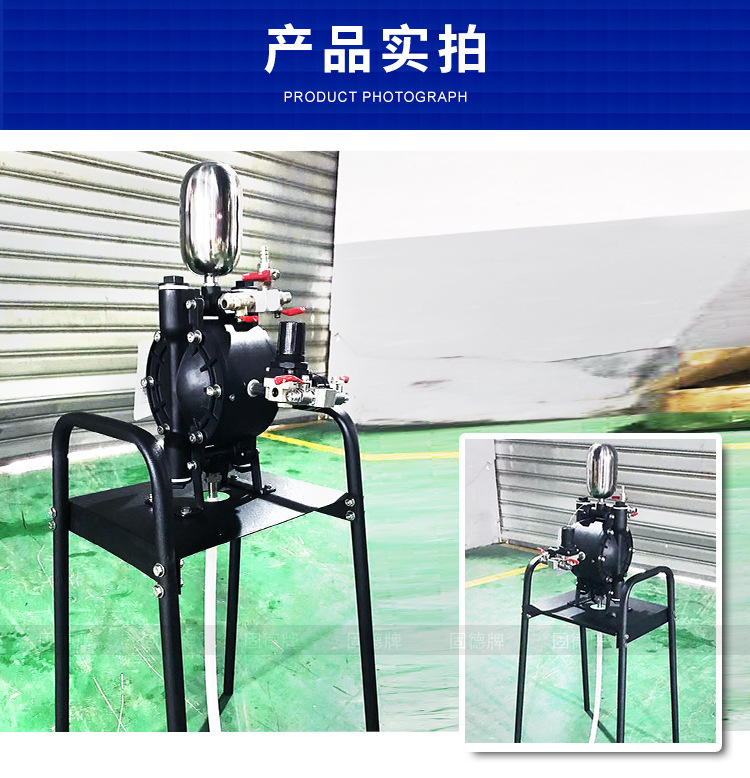
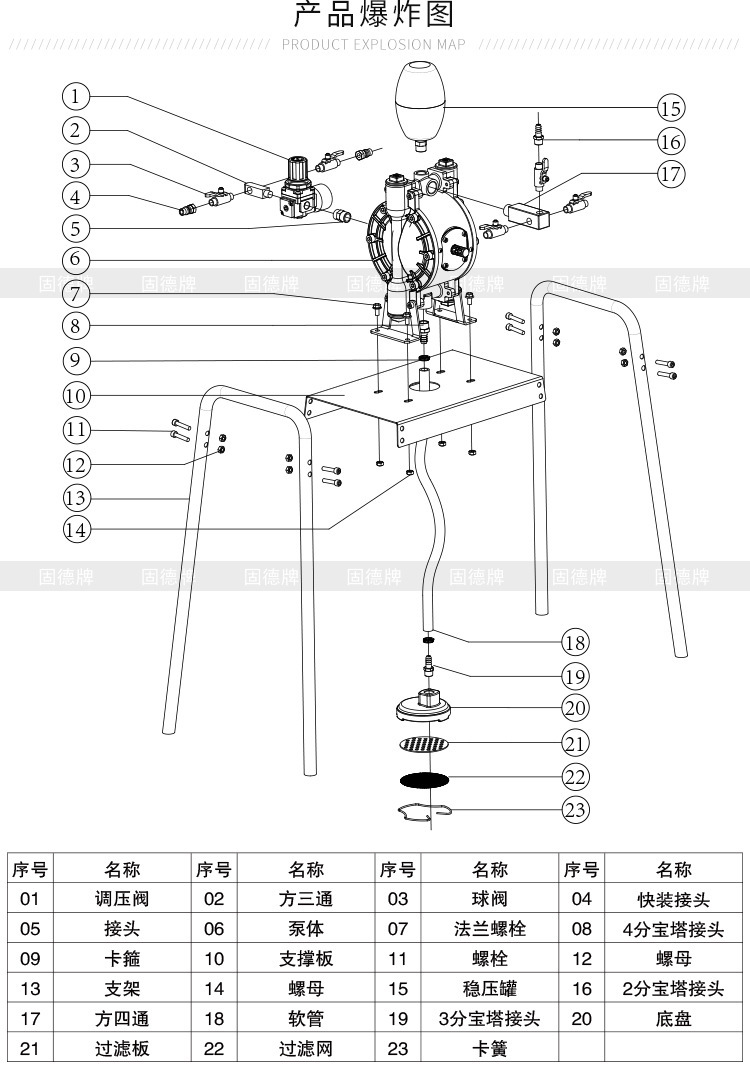
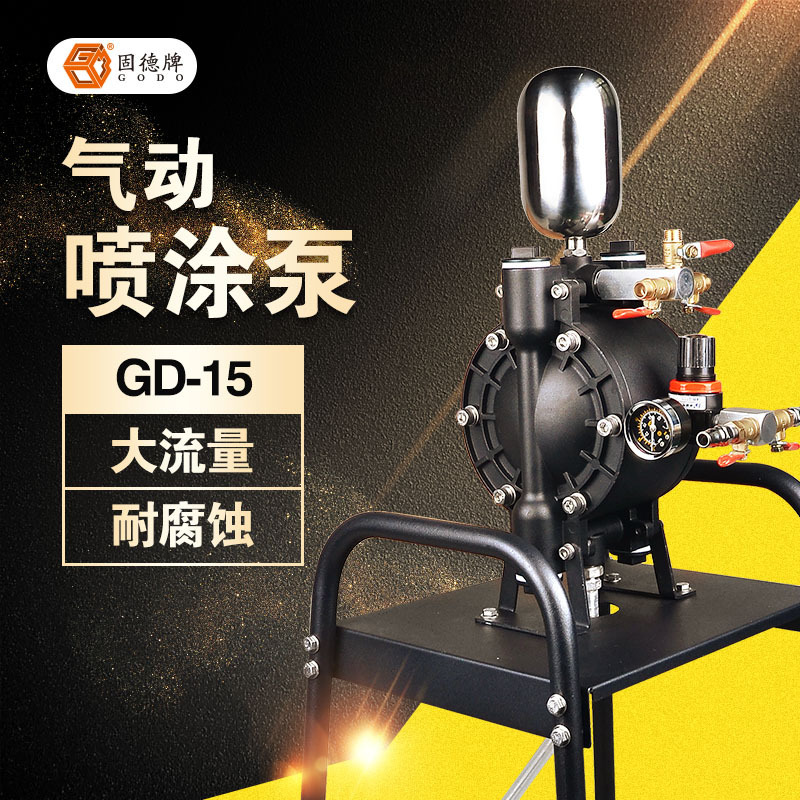
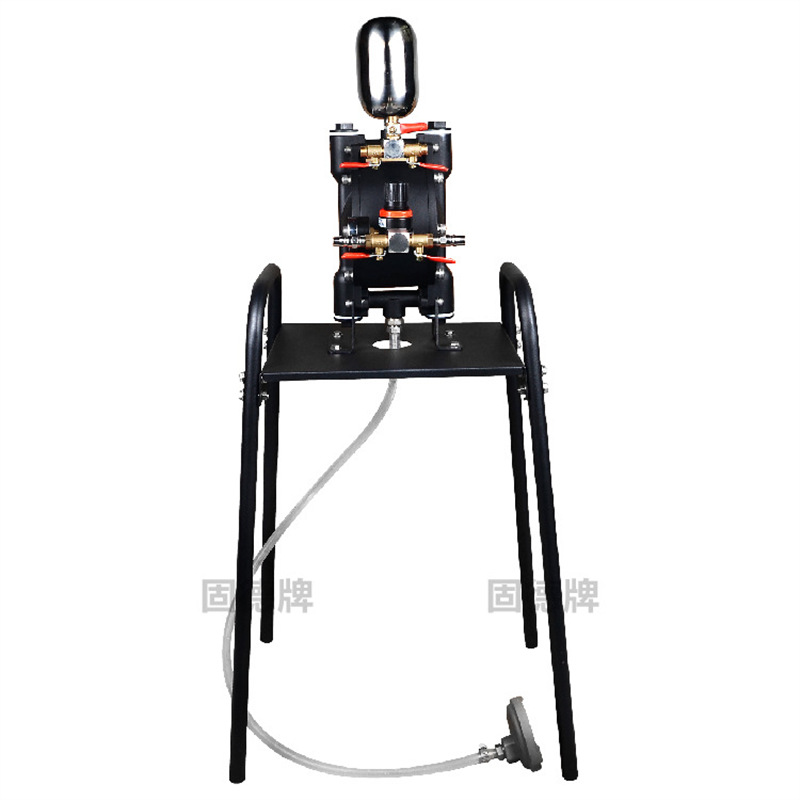
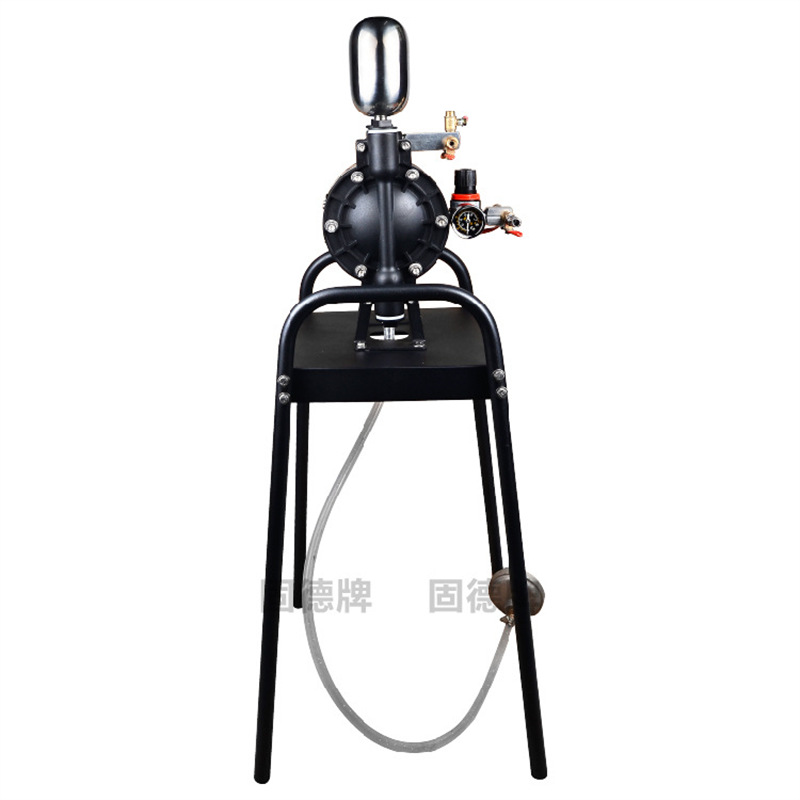
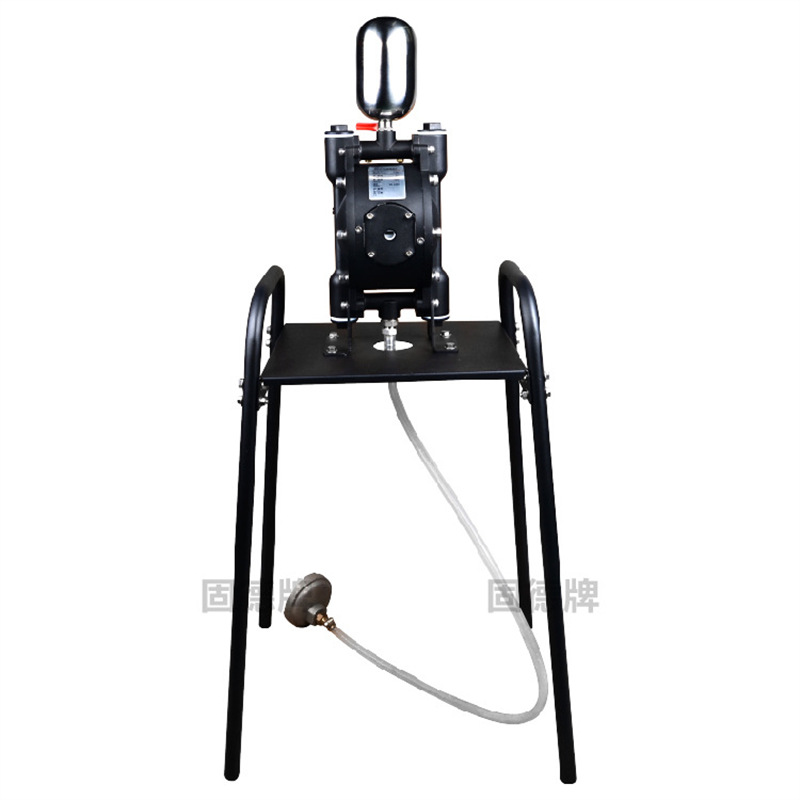
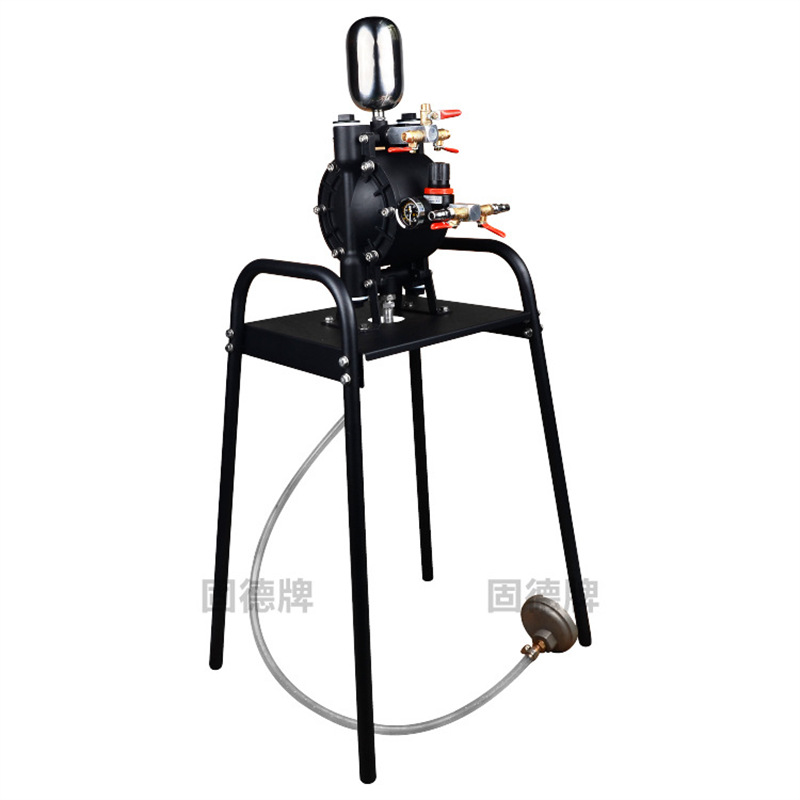
边锋固德 GD-15 是一台用压缩空气驱动的铝合金隔膜泵,出厂状态就配好了调压阀、快装接头和一只 304 不锈钢稳压罐,接上气源和管路就能抽料。它的活儿很具体:给喷涂线、调漆房和小批量物料转运做供料。最大流量 22 LPM,最高出口压力 7 bar,空气进口 1/4 英寸,这几个数字基本圈定了它能干什么、干不了什么。
气动隔膜泵靠压缩空气推着隔膜往复运动,两只单向阀轮流开合,把介质一段一段挤出去。这套结构里没有电机,也没有旋转轴和轴封,所以它能干转不烧、能自吸、介质只跟泵体和阀球打交道。GD-15 用的就是这套原理,边锋固德做的是把外围配套组装成整机形态。
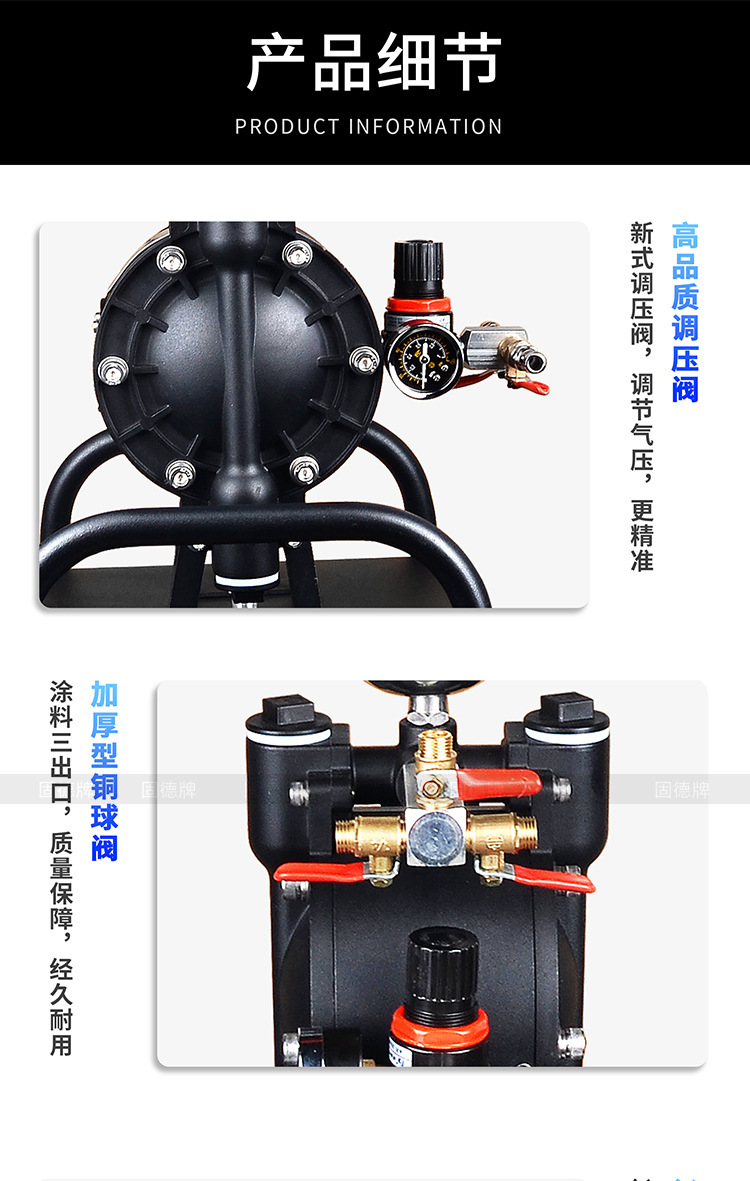
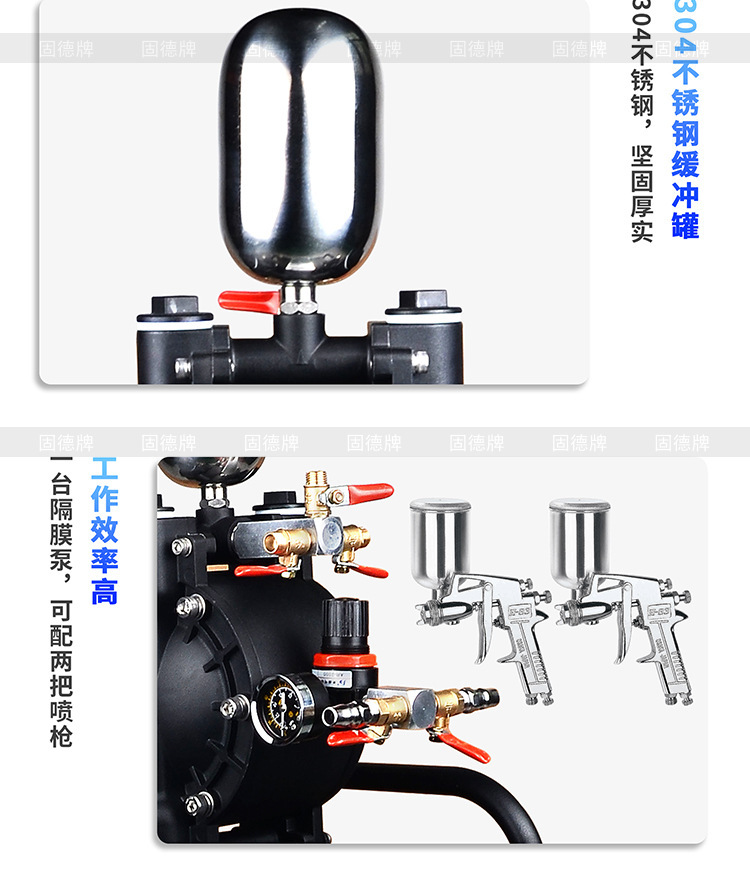
稳压罐值得单独讲一句。隔膜泵的换向是脉冲式的,出口压力会周期性抖动,喷涂的时候这种抖动会直接变成漆膜厚薄不匀。GD-15 标配的 304 不锈钢稳压罐就是用来削这个脉动的,它不是可有可无的附件,而是喷涂工况能不能用的分水岭。
同一个系列里还有一只 GD-10,它在下面这几项指标上和 GD-15 完全一致。既然流量压力同档,选型时就不必在这两个数上纠结,把注意力放到现场接口和配套件上更实际。
| 参数项目 | GD-15 | GD-10 |
|---|---|---|
| 最大工作流量 | 22 LPM | 22 LPM |
| 最大工作压力 | 7 bar | 7 bar |
| 空气进口尺寸 | 1/4 in | 1/4 in |
| 最大虹吸高度 | 4 m | 4 m |
| 最大输送固体颗粒 | 1.5 mm | 1.5 mm |
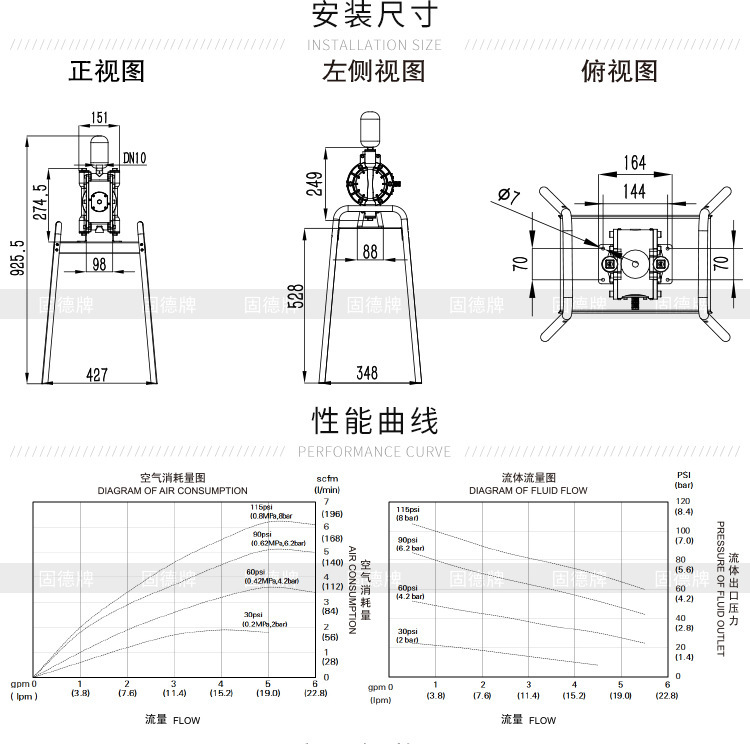
| 最大空气消耗量 | 6.3 scfm | 6.3 scfm |
22 LPM 折算下来大约 1.3 m³/h,属于小流量供料泵的常规档位,配一两把喷枪够用,想同时带多条线就不合适。6.3 scfm 的耗气量约合 0.18 m³/min,这个数决定了空压机要给多大的余量。
会选到这类型号的人,通常都碰上了同一个问题:介质要频繁更换,或者料里带一点颗粒,又或者现场压根不适合用电。这三点凑齐任何一条,气动隔膜泵就比电动泵顺手。
有两点要提前和工艺确认。制药和食品这两块,泵体是铝合金、稳压罐是 304 不锈钢,密封件的材质需要另外核对,光看泵体材质不足以判断合规性。船用场合则要留意铝合金在盐雾环境下的腐蚀,长期暴露的位置建议加防护。
整机外形约 长 348 mm × 宽 427 mm,落地或上支架都行,但四周要留出人伸手的空间,调压阀和快装接头得够得着,不然调压的时候会很别扭。地面或支架必须平稳坚固,泵在换向那一瞬间有反冲力,软塌塌的台面会让管路跟着震。
气源这一项最容易出问题。1/4 英寸进气口配 6.3 scfm 的耗气量,前端供气能力不足时,泵的动作会变得无力,吸程也跟着掉。管路上的螺纹接头务必做密封,一点微漏就足以让 4 m 的自吸高度打折扣。
压力和颗粒是两条硬线,越界之后先坏的往往不是泵体,而是阀球和隔膜。这两样都是耗材,换起来不难,但停机损失通常比零件贵。
环境方面,避免在未做防护的强腐蚀或易燃易爆环境里长期运行。气动泵本身不带电、没有电机火花,但铝合金泵体在腐蚀性气氛里同样会老化,这一点别因为"气动"两个字就放松。
调漆房把调好的漆倒进料桶,泵通过吸管自吸上料,出口经调压阀送进喷枪。这个位置最考验稳压罐,脉动大的泵会让漆面出现条状纹理,操作工往往先怀疑喷枪,最后才发现是泵源不稳。GD-15 出厂自带稳压罐,正好绕开了这一层排查。
换料频繁的场合,气动泵的结构占便宜。4 m 的虹吸高度意味着料桶可以放在地面,换品种时只需要把吸管抽出来换个桶,不用拆泵体、不用灌液引泵。对每天要换三四次料的工位来说,这省下的时间比泵本身的价格更值钱。
机械加工车间和船舶现场往往是气源现成、电源反而不好拉的地方。这类场合用 GD-15 只需要接一根气管,泵体可以随着工位挪动。已经采用这一系列产品的企业包括立邦漆、雨润、伊利、香飘飘、中国中铁、中国石油、三得利等,它们的共同点是输送量不大、但换料和现场适应性要求高。
不需要。它最大虹吸高度 4 m,属于自吸型,空管启动能自己把料抽上来。前提是吸管接头密封良好、过滤网没堵,气源压力也要给够,压力偏低时自吸会变慢甚至上不来。
一把常规空气喷枪的耗漆量通常在这个范围内,够用。如果要同时带两把枪连续作业,或者介质黏度很高,这个流量就会显得紧,得往上选更大流量的型号,或者让两把枪错开使用。
两者的最大流量、最大压力、空气接口、虹吸高度、可通过颗粒直径和耗气量都是一样的,差别落在泵体与配套件上。所以选型不用比参数表,按现场接口尺寸和安装方式定就行,剩下的交给实际工况验证。
固体颗粒直径上限是 1.5 mm,超过这个尺寸会卡阀球,也会加速隔膜磨损。如果料里颗粒偏多,建议在吸入口加一层过滤网,但网目不能太密,太密会明显影响自吸。
先看喷枪或下游设备的要求,再倒推泵的出口压力,7 bar 是上限而不是常用值。实际使用中大多数喷涂工况落在 2 到 4 bar 之间,从低压往上调,调到雾化正常就停手。压力给得越高,隔膜和阀球的损耗越快,这一点在耗材账上迟早会体现出来。