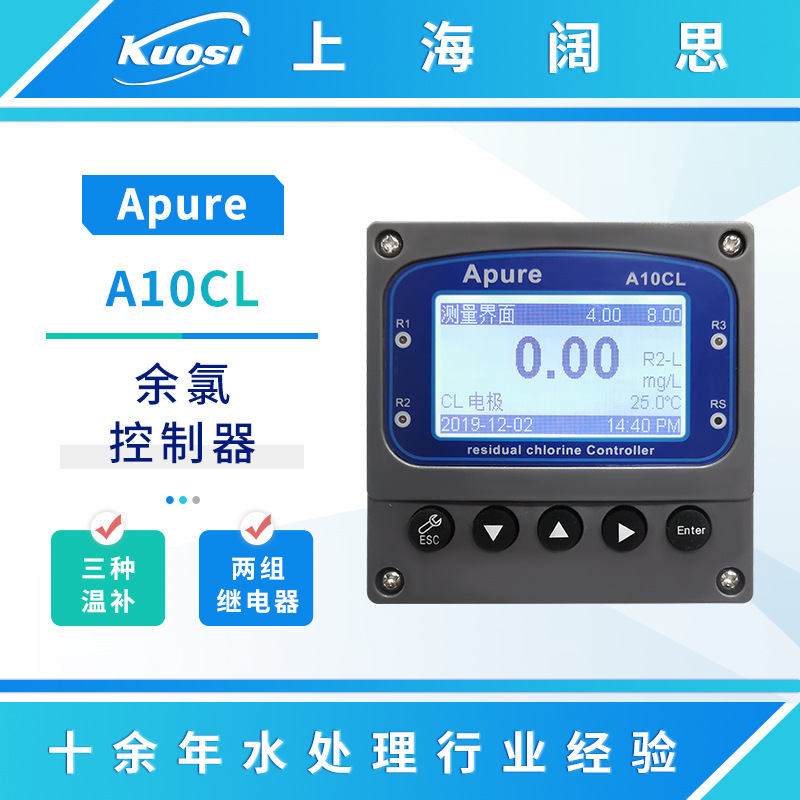
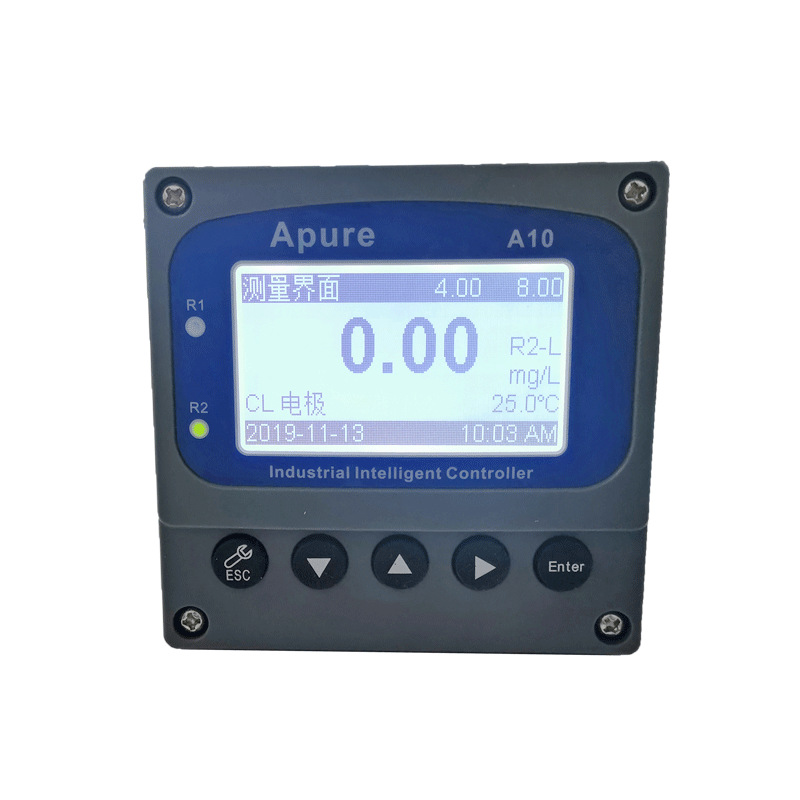
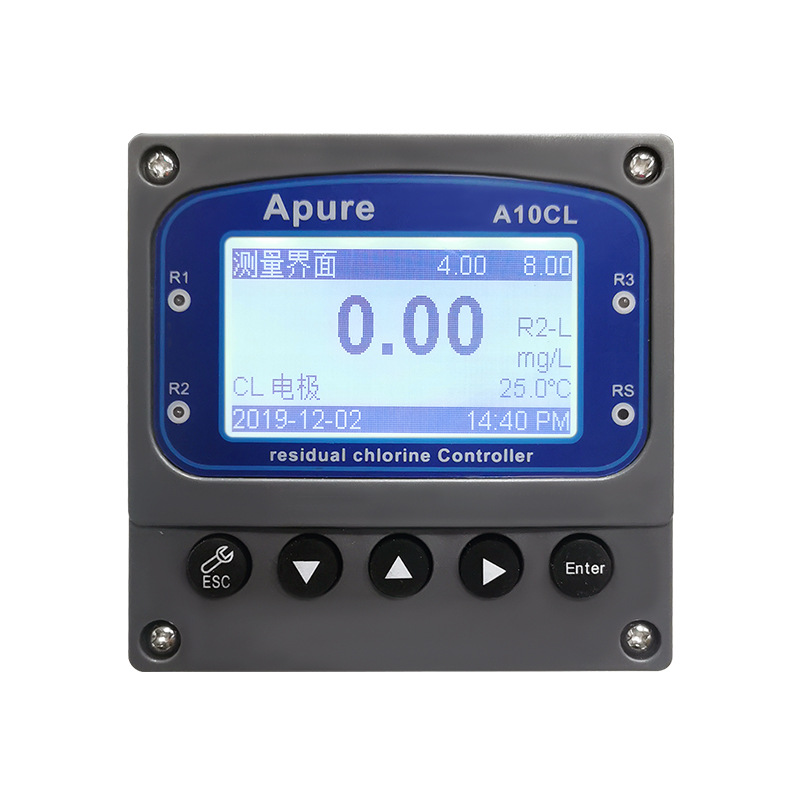
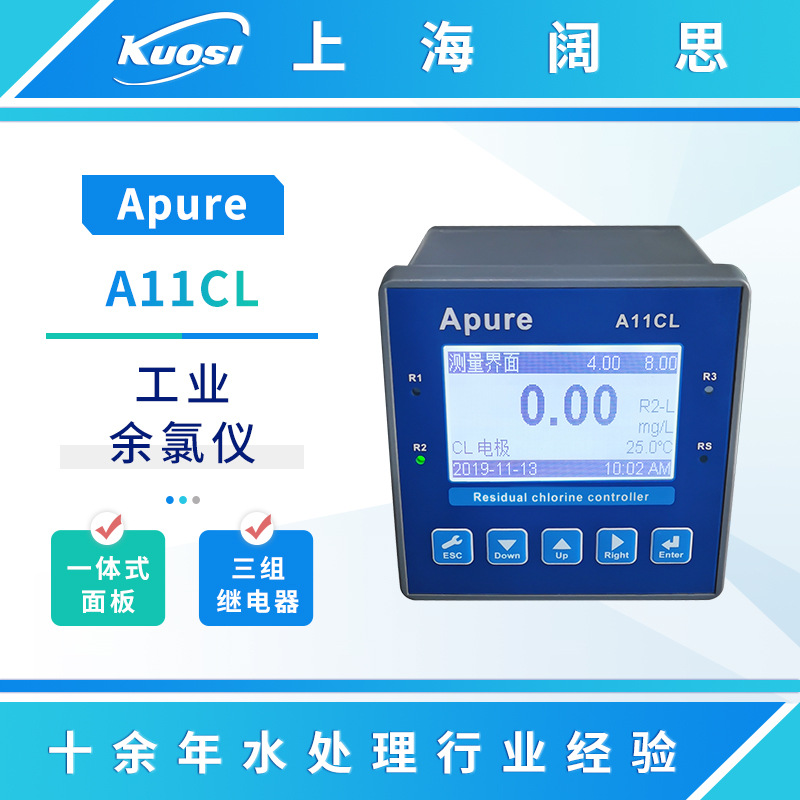
找余氯表的时候,爱普尔 Apure 的 A10CL 大概率会被人推到你面前。这个系列原来的资料是按不同配置分开写的,现在统一并到 A10CL 这一个型号名下,所以你在不同地方看到的说法会有点出入。说实话,那些差别不是两台机器,是同一台主机配了不同的电极、不同的流通槽,再加上温度补偿方式选得不一样。下面按你实际会问的顺序讲。
A10CL 用的是恒电压极谱法。主机给 CL 电极加一个稳定的极化电压,水里的游离氯在电极表面还原,产生的小电流跟余氯浓度成线性关系。这条路子在在线余氯检测里用得最久,抗干扰的表现比较实在。水样带点色度、浊度,或者有 Fe²⁺、NO₂⁻ 这类常见共存离子,读数不像比色法那样容易偏。
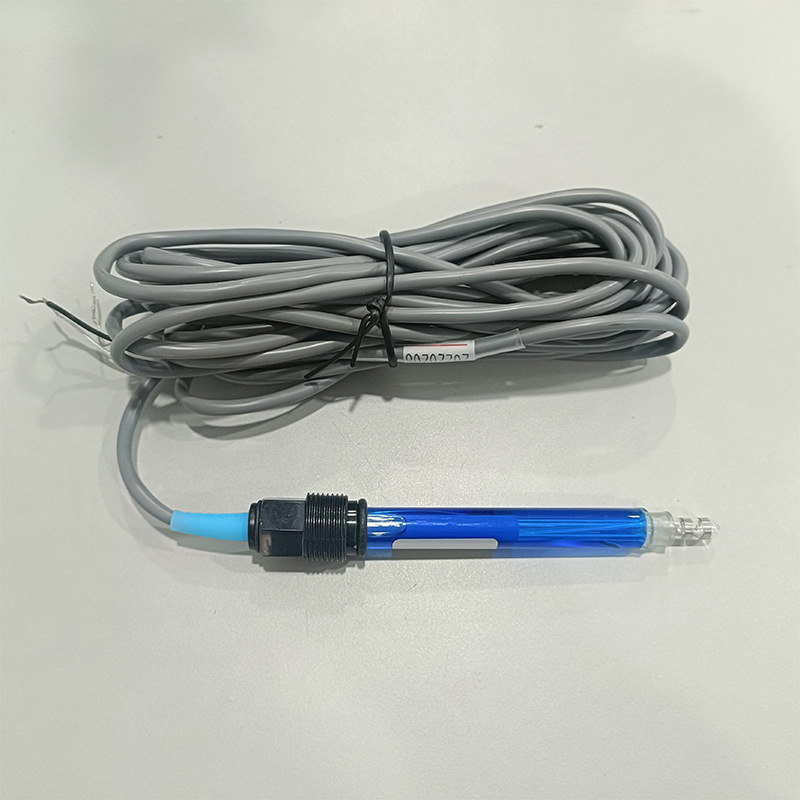
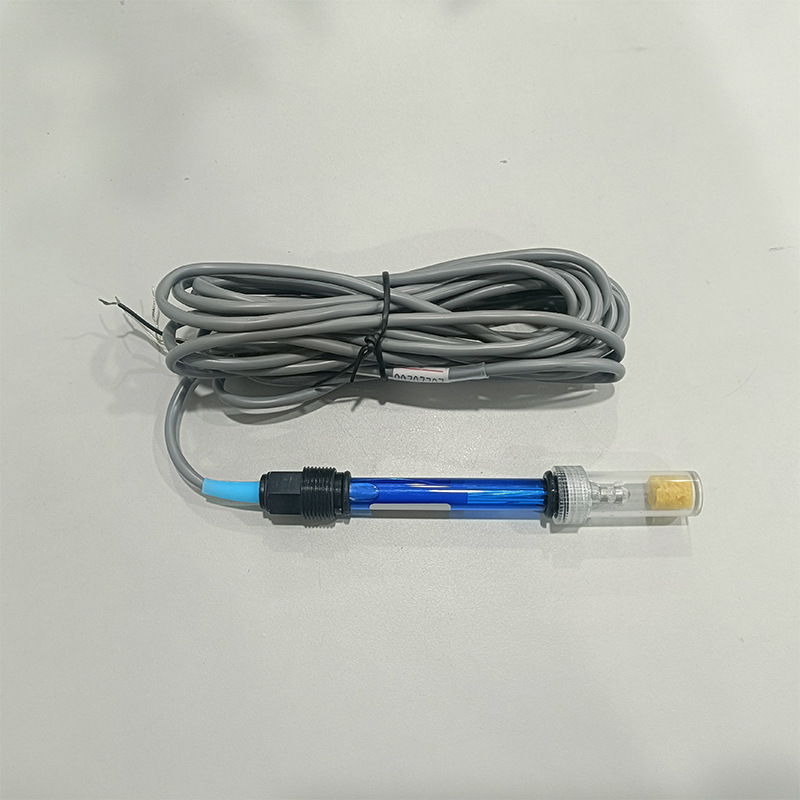
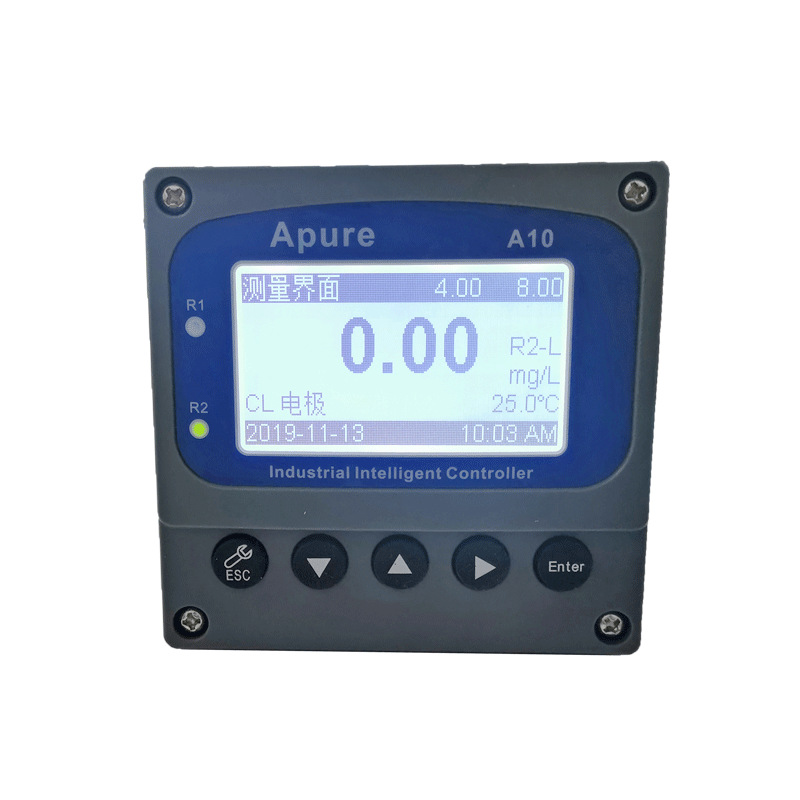
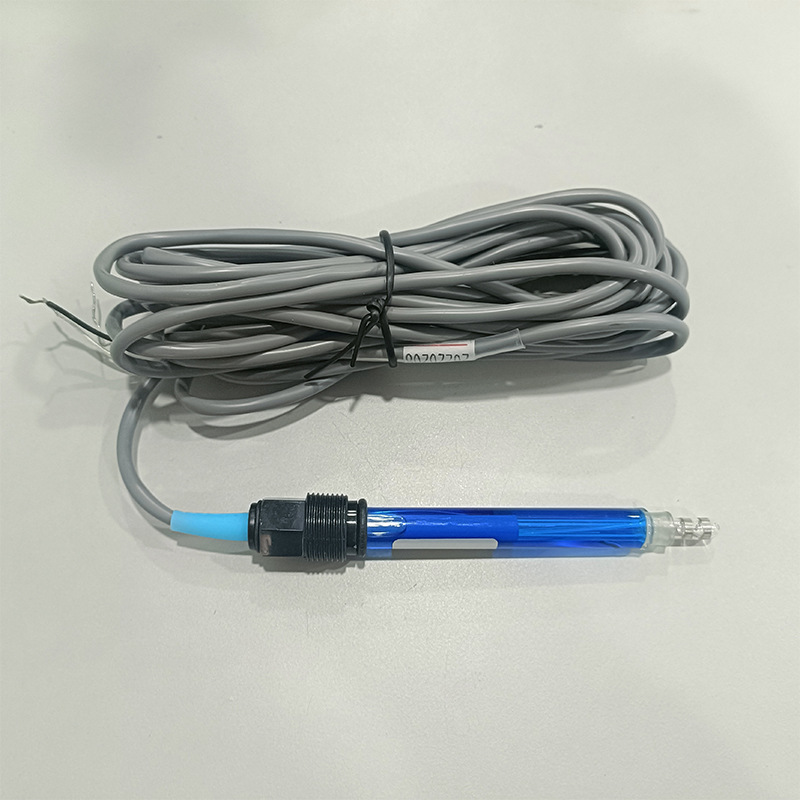
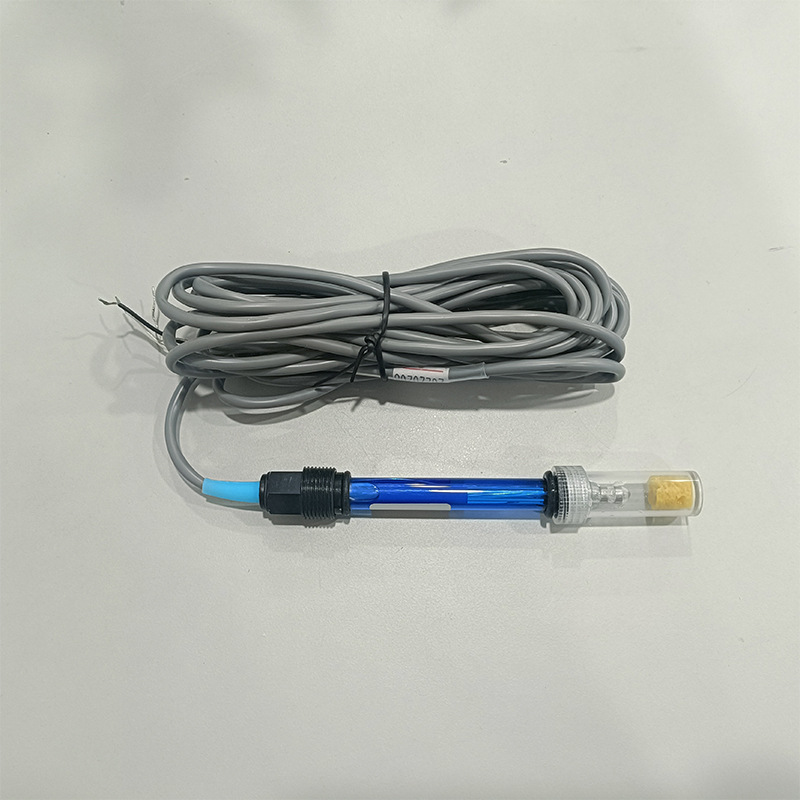
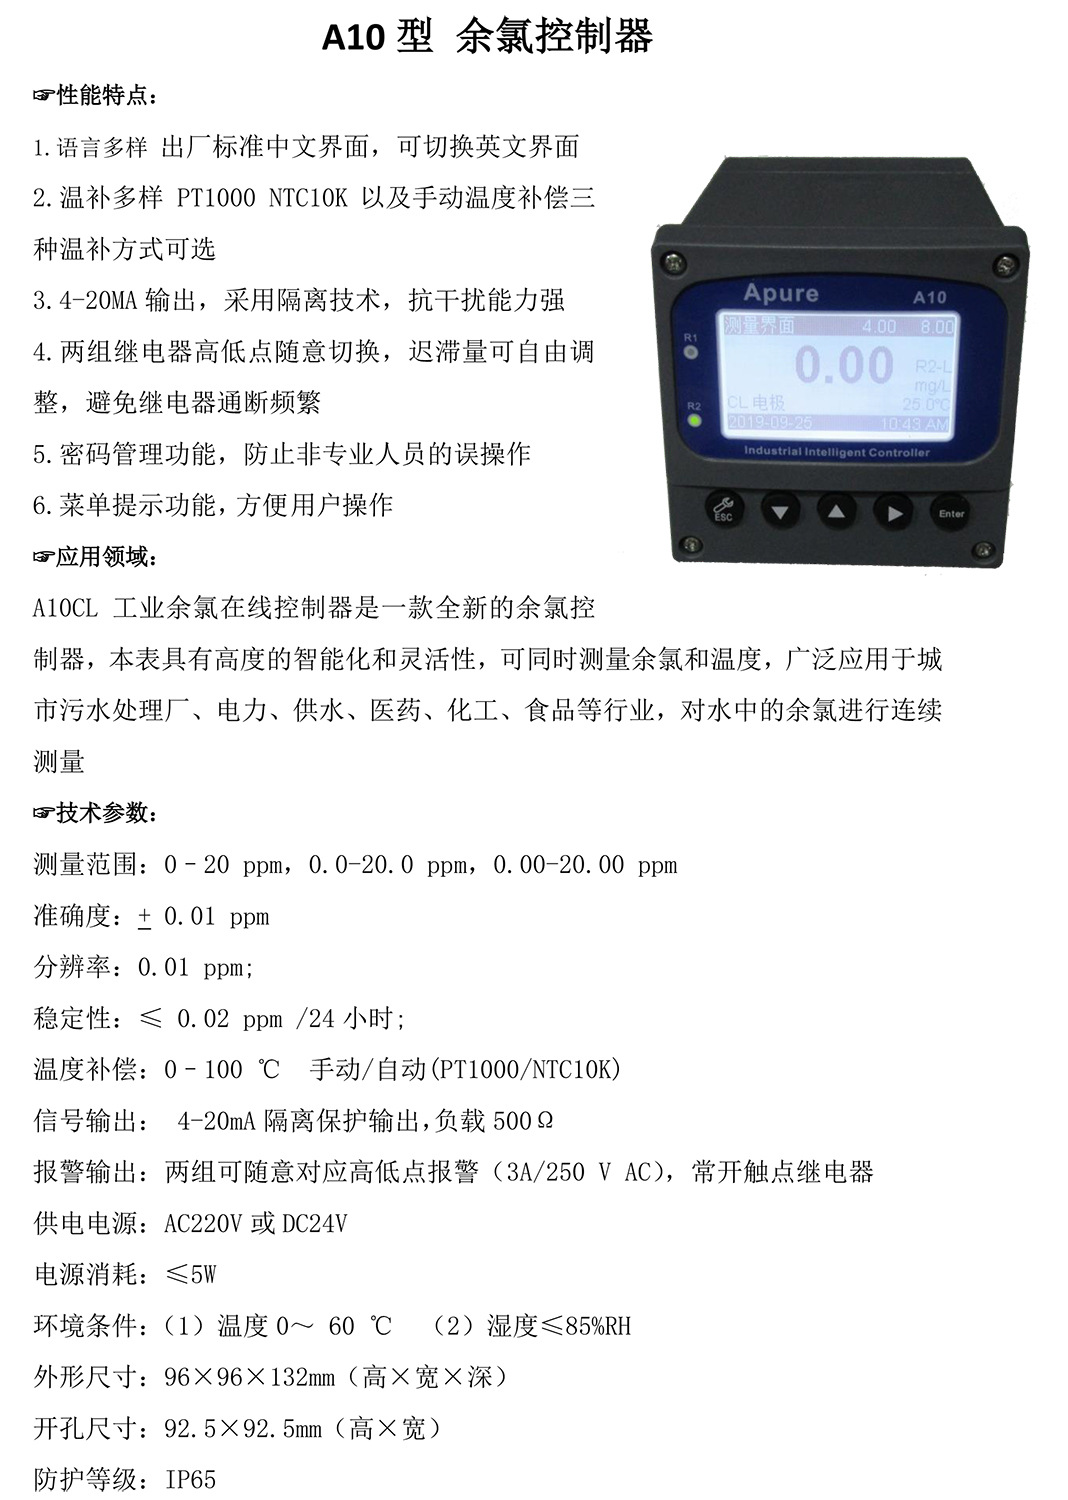
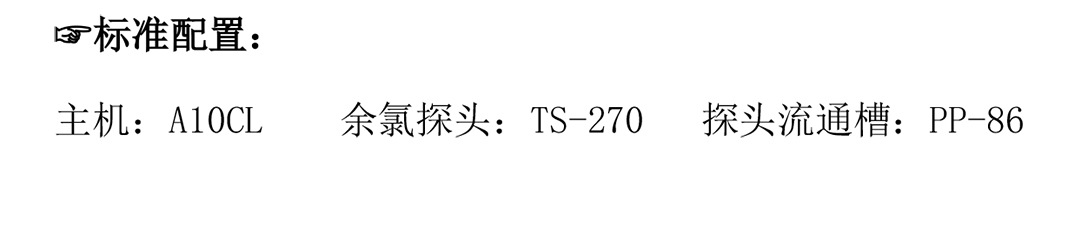
主机标配 TS-270 余氯复合电极,三电极结构,电极里带温度元件,响应时间小于 90 秒。配套的 PP-86 流通槽是聚丙烯材质,耐腐蚀,拆洗方便,走旁路装,不用在主水管上动火,也不用停产。
信号这块,一路 4–20 mA 隔离输出,隔离是做在机器内部的。现场变频器、电机启停带进来的共模干扰,不用再外挂隔离模块就能往 PLC 或者 DCS 里送。两组继电器报警,高低点自己设,迟滞量可调。这个迟滞别嫌麻烦,设成零的话,余氯在临界值上下抖一抖,继电器就一直啪嗒啪嗒动作,触点磨得快,加药泵也跟着频繁启停。
温度补偿有三种走法:PT1000 铂电阻、NTC10K 热敏电阻自动补偿,或者手动输入温度值。到底选哪种,看你现场的条件——流通槽里有没有集成温度探头,探头跟水样贴得实不实。界面默认中文,一键切英文,操作密码和标定密码分开管,一线工人改不到标定参数。
A10CL系列可以看成主机、电极、流通槽三块的搭配。参数分开列,你对着自己的工况挑。
| 项目 | 参数 |
|---|---|
| 主机型号 | A10CL(系列内各配置现统一归此型号) |
| 测量原理 | 恒电压极谱法 |
| 测量范围 | 0.00–20.00 ppm |
| 分辨率 | 0.01 ppm |
| 测量准确度 | ±0.01 ppm |
| 24小时零点漂移 | ≤0.02 ppm |
| 标定方式 | 出厂校准加现场两点标定 |
| 标配电极 | TS-270 余氯复合电极,三电极结构,内置温度元件(响应时间<90 秒,适合清洁至中等污染水样) |
| 温度补偿 | PT1000 或 NTC10K 自动补偿,也可手动输入 |
| 电流输出 | 4–20 mA,一路,内置电气隔离 |
| 报警输出 | 两组继电器,高低点可设,迟滞量可调 |
| 供电 | AC220 V 或 DC24 V |
| 整机功耗 | ≤5 W |
| 防护等级 | IP65 |
| 外形尺寸 | 96×96 mm 表盘,开孔 92.5×92.5 mm |
| 工作环境 | 0–60 ℃,湿度 ≤85% RH |
| 标配流通槽 | PP-86 聚丙烯材质,旁路安装 |
电极这块单独提一句。TS-270 的水样适应范围是清洁到中等污染。你的水里要是悬浮物多、带油污,前面得加预处理,不然电极表面很快糊一层,读数慢慢往下掉,你还以为是余氯真的降了,联锁跟着乱动作。
用得最多的是市政供水。水厂清水池出口、二次供水泵房、管网末梢的加压站,都有人在盯余氯衰减。数据往调度中心一送,用来判断这一片要不要补氯或者冲洗管道。
污水处理厂也常见。消毒接触池末端或者尾水排放口装一台,连续看余氯残留,对照 GB 18918 里关于粪大肠菌群的间接控制要求。这个位置水样干净程度一般,预处理得跟上。
电力行业拿它看凝结水和循环冷却水的杀菌剂投加效果。冷凝器铜管长生物垢、出腐蚀,余氯就是投加量够不够的直接反馈。
制药和生物制品的纯化水系统里,它盯的是储存与分配回路中臭氧、过氧化氢消毒之后的残留氧化性物质,防止下游工艺用水被氧化。食品饮料厂的 CIP 清洗线也在用,验的是碱洗酸洗之后最终漂洗水的余氯,残留高了影响产品风味,还会压住发酵菌种的活性。这些场合的共同点是设备要长时间开着,数据得留得下来,环境还潮湿。
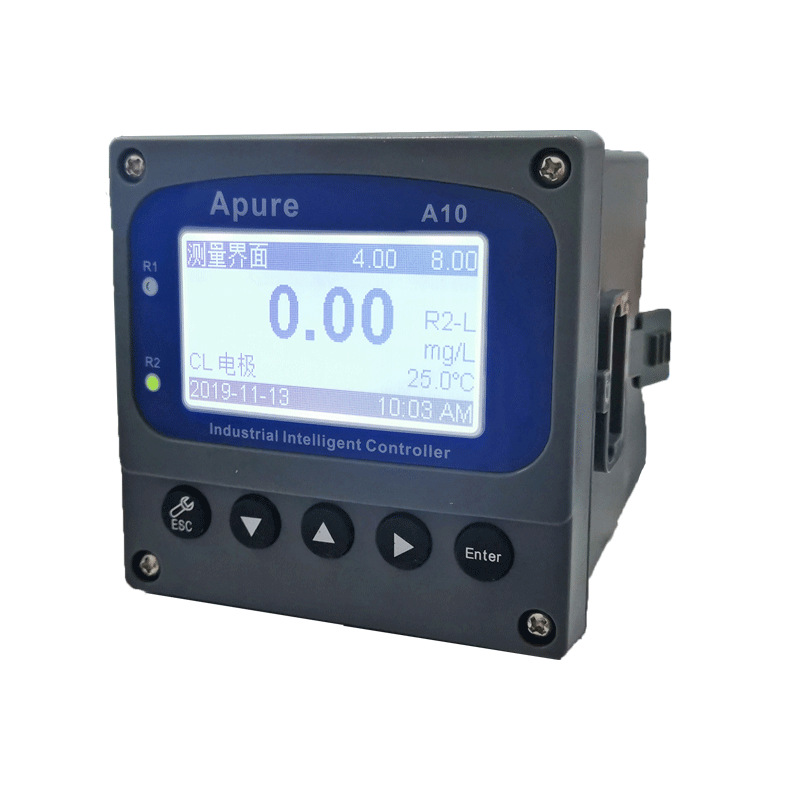
主机是标准 96 表盘,柜门上按表里那组开孔尺寸挖,嵌进去正好。供电两种都兼容,接柜里现成的那路就行,整机功耗不大,柜内散热压力小。
外壳防护等级够用,泵房、加药间这类潮气重的地方能扛,前提是柜门密封条压好,线缆进出口别敞着。多台仪表并排装的时候留点间距,别把发热的变频器紧挨着它。
水样这一侧,PP-86 流通槽旁路安装,从主管上引一路小管过来,进出口接牢,保证槽里始终有水在流。取样点跟加药点的距离要拉开,离得太近,加药泵一动作读数就是过山车,联锁根本没法用。取样管别拉太长,管壁挂污和管路滞后都会拖慢响应。4–20 mA 接 PLC 或者 DCS,两组继电器接加药泵、旁通阀都可以。接地单独做,跟动力线分开走。
先说一个市政自来水厂的二级泵房。这个泵房往城区管网送水,余氯原先靠人工取样,一天两趟送化验室,数据出来都过去半天了。调度想知道管网末梢的衰减情况,基本只能靠估。后来在泵后管上引了一路水装 PP-86 流通槽,主机嵌在值班柜门上,4–20 mA 直接进调度 PLC。现场最头疼的是泵房潮气重,夏天柜内温度能上到四十多度,之前试过的表跑几天就飘。这台装了一个夏天,零点基本没动,班组的说法是报表终于能连成线了。加药泵也接到了继电器上,余氯掉到设定值以下自动启泵,值班员不用一直盯着屏。
再讲一个制药企业的纯化水分配回路。他们要盯的是循环回路里消毒之后的残留氧化性物质,管路流量不大,水温还随工况上下波动。之前用的表,同一个取样口上午下午读数差得比较明显,工程师怀疑是温度没补偿进去。换成 A10CL 之后,温度补偿走自动方式,探头装在流通槽里跟水样贴得实,现场做完两点标定,连续几天数据的复现性好了不少,验证取样的时候省了反复确认的功夫。他们负责人的原话是,这表不花哨,数据拿去写报告心里踏实。
还有一个食品饮料厂的 CIP 漂洗线。漂洗水带轻微色度,还有残留泡沫,原来用比色法测余氯,颜色对比永远对不准,漂洗终点基本靠老师傅看泡沫多少来判。换成恒电压法之后,旁路接 PP-86 流通槽,读数跟化验室复核的结果基本能对上。他们那边定下来的做法是,漂洗终点不只看余氯一个数,跟电导率一起判断;余氯的上下限也没卡得太死,留了点余量给水温波动。这一点提醒你,凡是带联锁的控制,参数给工况变化留出空间,比调到极限值更耐用。



开票另加税点,详细咨询客服!