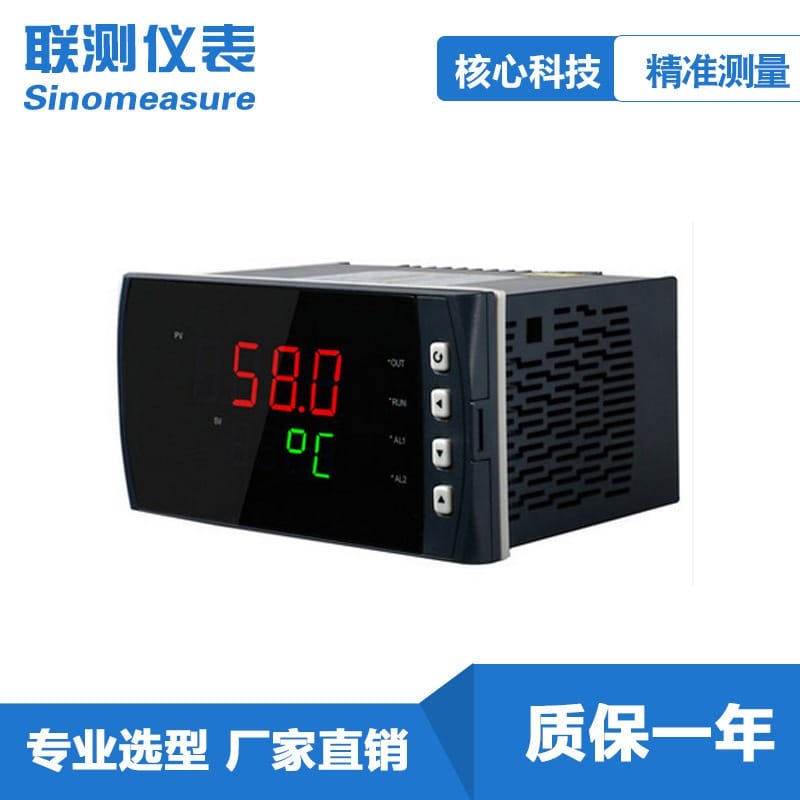
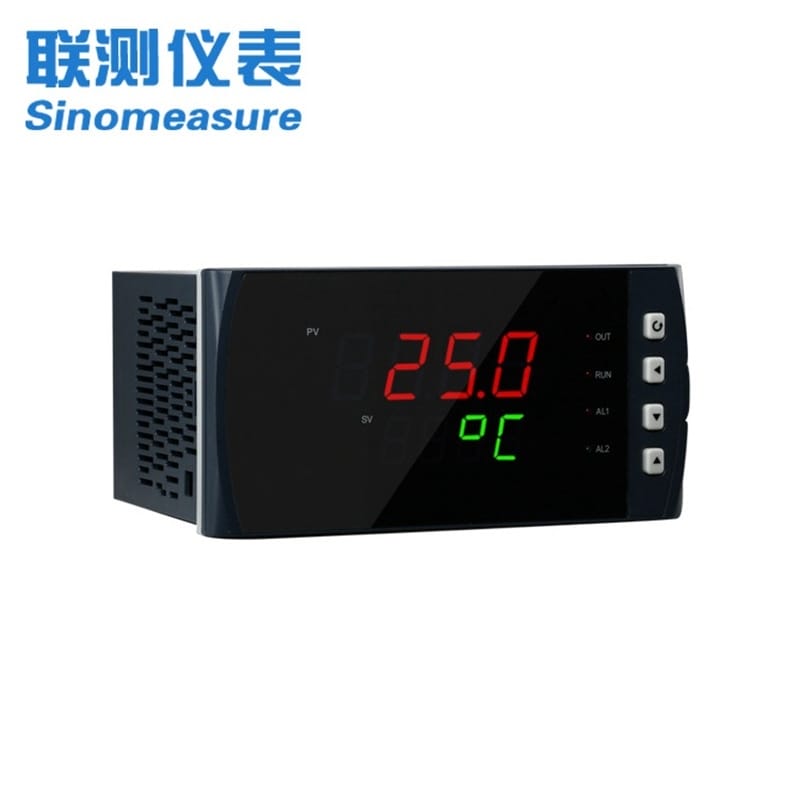
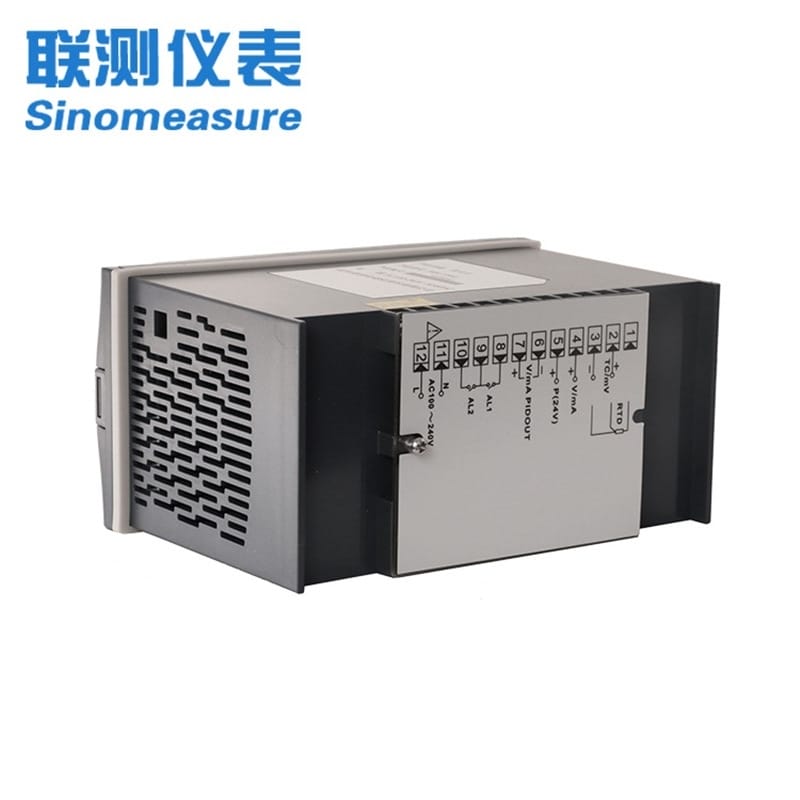
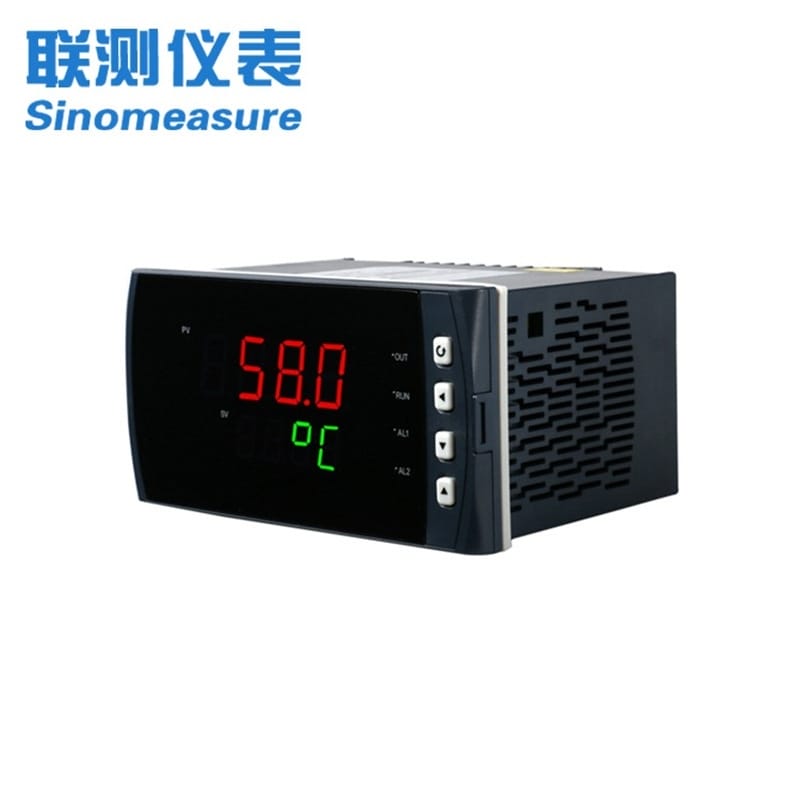
联测SIN-2300系列人工智能PID调节器数显仪,是车间控制柜面板上最常见的那类表。你采购的时候问来问去其实就四件事:牌子稳不稳、坏了找谁、多久到货、有没有别人在用。这个系列下面分了三个型号,SIN-2310管单回路控制,SIN-2320带外给定,SIN-2330做阀位控制。它们不是三种互不相干的表,而是同一套硬件按控制方式拆出来的三种规格,供电、输入信号、外形尺寸共用,差别落在控制回路上。下面按选型时真正卡人的地方一条条讲。
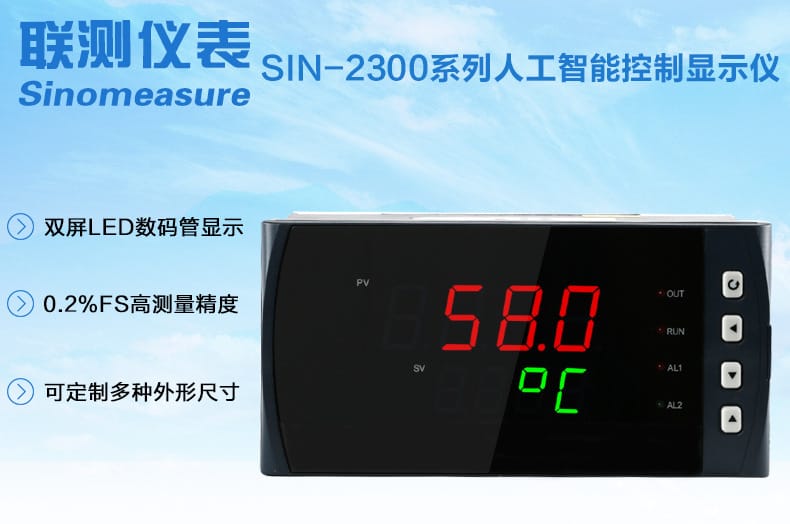
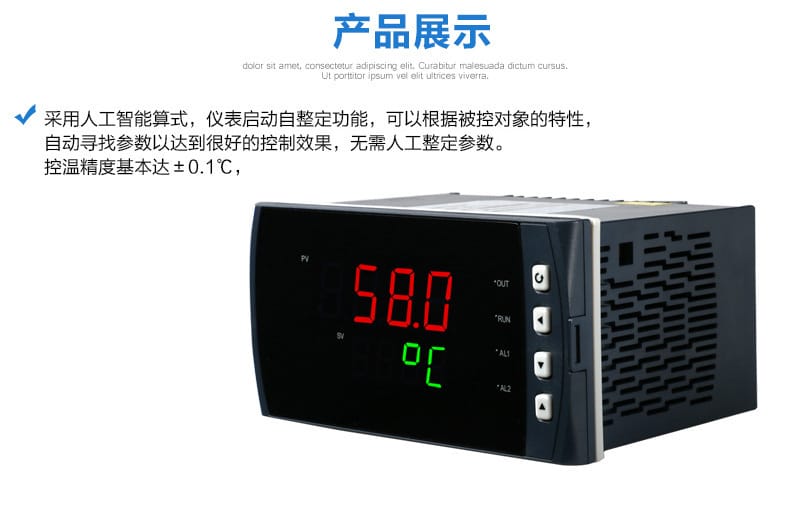
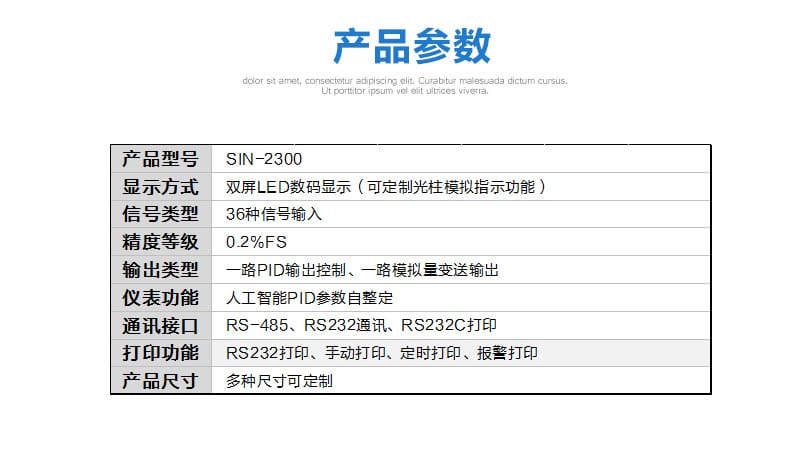
叫它人工智能,说的主要是自整定。SIN-2300用AI算式加自整定功能,你给一个设定值,它自己摸被控对象的特性去找PID参数,不用人守在机台边上反复试。控温精度能到±0.1℃,测量精度0.2%FS,这两个数放在国产控制表里属于主流水准,一般的加热、恒温工位够用。
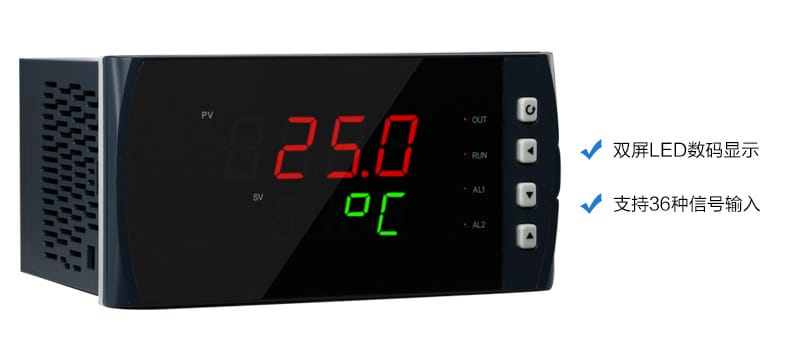
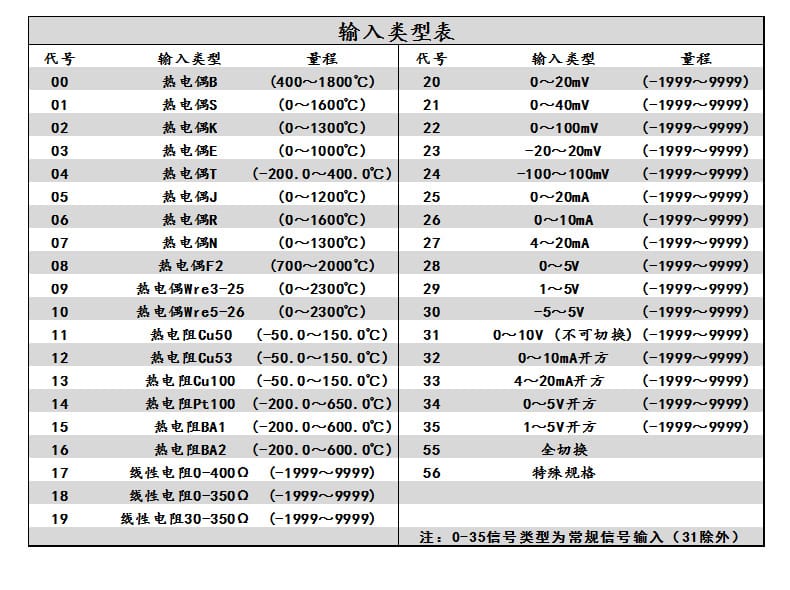
信号兼容是这一系列的强项,36种输入基本把现场能碰到的传感器都兜住了。
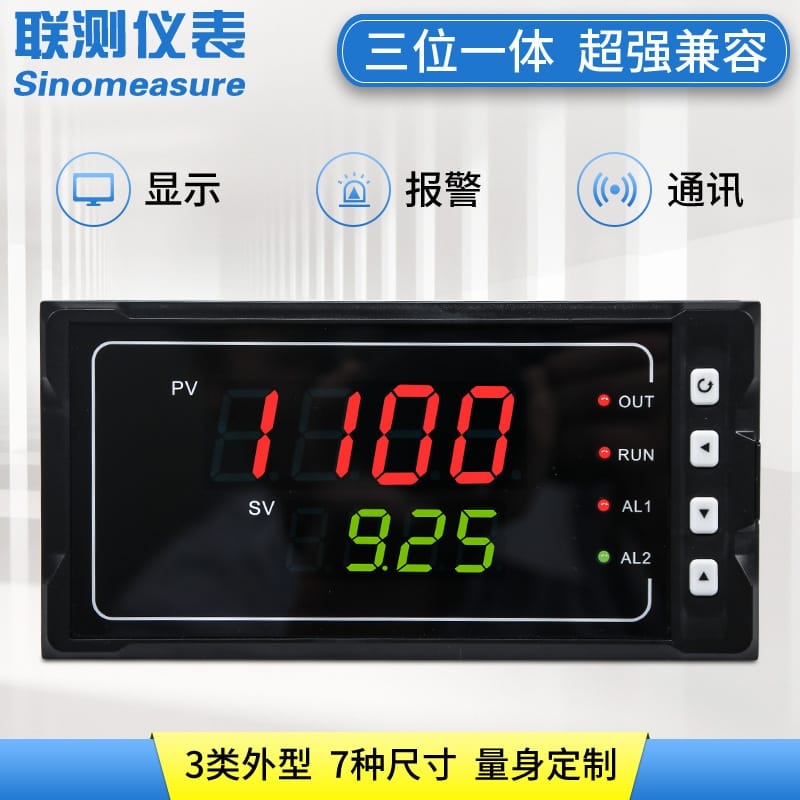
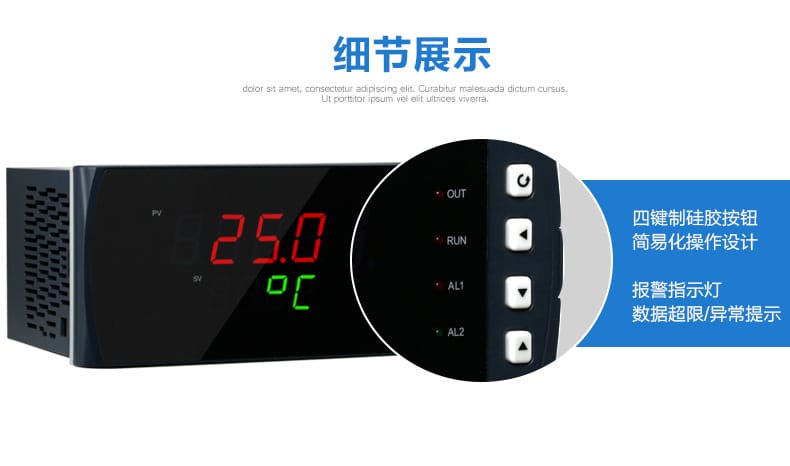
面板是双屏LED数码管,上屏看测量值,下屏看设定值,可以定制光柱模拟指示。四键硅胶按钮,报警指示灯和数据超限提示都在正面,车间光线暗也能一眼看到。输出这边标配一路PID控制加一路模拟量变送,通讯有RS-485、RS232和RS232C打印接口,配套上位机软件免费给。
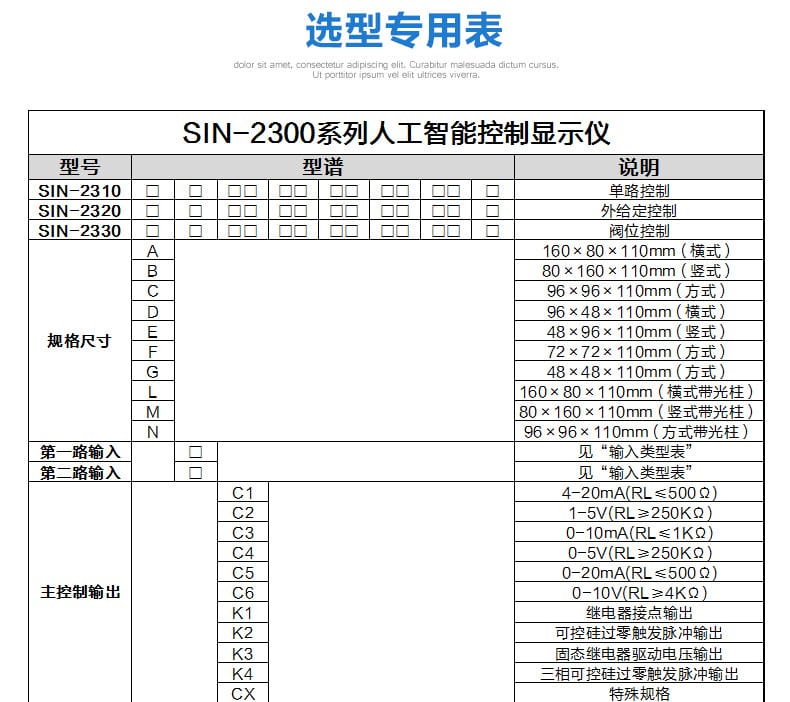
三个型号的差别一句话能说清:SIN-2310只有一路控制回路,设定值在面板上敲;SIN-2320多一个外给定输入通道,设定值可以由外部信号送进来;SIN-2330做的是阀位控制,输出和阀位反馈构成位置闭环,专门配电动执行器。选型先把这一条定下来,尺寸和输出代号再往上套。
| 型号 | 控制方式 | 典型用途 |
|---|---|---|
| SIN-2310 | 单路控制 | 加热槽、烘箱、试验箱等单点温度或压力闭环 |
| SIN-2320 | 外给定控制 | 设定值需要外部模拟量输入的串级、比值、压力回路 |
| SIN-2330 | 阀位控制 | 配电动执行器,控制阀门开度位置 |
| 参数名称 | 参数值 |
|---|---|
| 精度等级 | 0.2%FS |
| 显示方式 | 双屏LED数码显示,可定制光柱模拟指示 |
| 信号输入 | 36种,含热电偶、热电阻、线性电阻及常规电流电压 |
| 主控制输出 | C1-C6(4-20mA/1-5V/0-10mA/0-5V/0-20mA/0-10V)、K1-K4(继电器/可控硅过零触发/固态继电器驱动/三相可控硅过零触发)、CX特殊规格 |
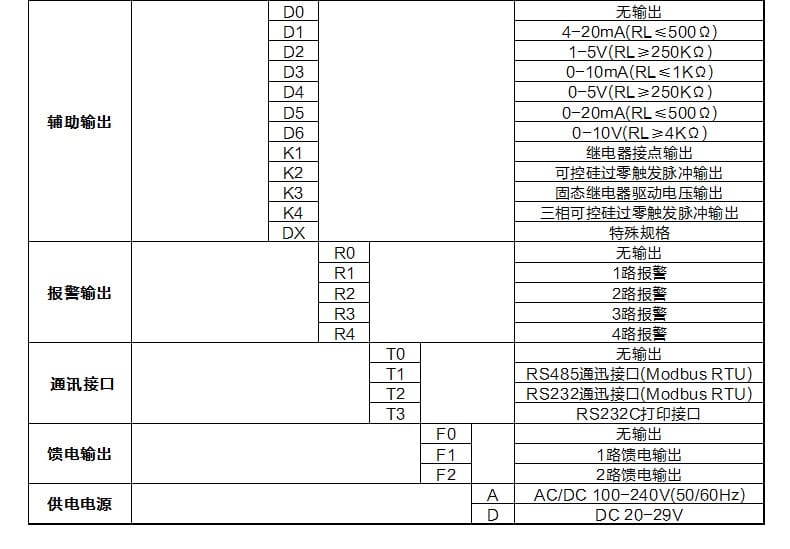
| 辅助输出 | D0无输出,D1-D6各类电流电压输出,K1-K4各类继电器或触发输出,DX特殊规格 |
| 报警输出 | R0无输出至R4四路报警 |
| 通讯接口 | I0无,I1为RS485 Modbus RTU,I2为RS232 Modbus RTU,I3为RS232C打印接口 |
| 馈电输出 | F0无,F1一路馈电,F2两路馈电 |
| 供电电源 | A:AC/DC 100-240V(50/60Hz);D:DC 20-29V |
| 代号 | 外形尺寸(mm) | 安装形式 |
|---|---|---|
| A | 160×80×110 | 横式 |
| B | 80×160×110 | 竖式 |
| C | 96×96×110 | 方式 |
| D | 96×48×110 | 横式 |
| E | 48×96×110 | 竖式 |
| F | 72×72×110 | 方式 |
| G | 48×48×110 | 方式 |
| L/M/N | 对应横式、竖式、方式 | 带光柱指示 |
型号编码是拼出来的。你要一块96×96的方式表、4-20mA主输出、两路报警、带RS485通讯,就按C、C1、R2、I1这几段依次对上去。下单前把代号念一遍,比事后返工省事。
电力、石油、化工、食品、机械制造这些行业都在用,它属于通用型闭环控制表,现场只要有温度、压力、流量这类需要调节的量,基本都能挂上去。差别在于三个型号各自的落点不一样。
食品行业的杀菌釜、化工的反应釜夹套、机械行业的热处理炉,这几个地方对温度曲线的要求比普通恒温严,自整定能不能压住超调是关键。选型时把被控对象的滞后时间告诉供应商,让他们帮你判断要不要加辅助输出做冷却或报警联锁。
这类表都是控制柜面板开孔安装,开孔尺寸跟着你选的型谱代号走,A到G每一种都有对应的开孔图,按图施工就行。面板厚度和卡扣行程要留够,不然表装上去晃,接线端子受力容易松。
环境这块,安装位置建议维持温度在20~27℃左右,避开静电严重的场合和剧烈振动。柜内如果挨着大功率接触器或变频器,信号线尽量走远一点,弱电信号和动力线分槽敷设,热电偶的线尤其怕干扰。
36种信号输入是优点,也最容易在这儿翻车。同一个端子排,接热电偶和接4-20mA的参数设置完全不同,接线前把输入类型代号再核一遍,选错轻则测值乱跳,重则损坏输入电路。
自整定不是万能的。被控对象滞后特别大,或者负载经常变,比如一台炉子今天烧小件明天烧大件,整定出来的参数只对当时的工况合适,换料之后温度曲线可能就不理想。这种场合建议保留手动整定的余地,或者干脆选带外给定的SIN-2320,把设定值交给上位机去调度。
说三个现场用下来的情况,行业不同,遇到的毛病也不一样。
某电镀厂含铬废水车间的镀槽加热工位,原来用老式位式温控表,靠继电器通断控制电加热管,温度一冲就是七八度,镀层厚度不均匀,返工不少。这个工位是单点控温,换上SIN-2310,4-20mA主输出直接驱动固态继电器,开机做了一次自整定。整定完温度基本贴在设定值上下1℃以内,槽液温度稳下来之后镀层一致性好转。车间电工的反馈是这块表按键少,参数不用天天调,比原来那台省心。
某自来水厂二级泵房的出厂压力控制,原先靠人工看压力表调阀门,白天和夜间的用水量差得多,压力波动大。这条回路需要按调度中心给的时段压力值自动调整,设定值得从外部进来,最后选了SIN-2320,外给定通道接上位机过来的4-20mA信号,主输出去调泵的转速。投运之后泵房出口压力能跟着调度曲线走,夜间不用再派人盯着手动调阀。值班人员提到,外给定信号断线的时候表会给出提示,不至于让泵一直往一个方向跑。
某化工厂溶剂回收工段的电动调节阀,之前的阀位控制板用久了反馈信号漂移,阀门经常开不到位,操作工只能靠现场看流量猜开度。这个位置是典型的阀位控制,选用SIN-2330,阀门位置反馈接回仪表构成闭环,输出直接驱动执行器。换完之后阀门开度和面板显示能对上,中控在系统里看开度也准了。仪表工的说法是,这类阀位表最怕反馈信号类型选错,他们第一次接线时把反馈当成了普通模拟量,核对代号之后重新设置才正常。
三个案例落在同一件事上:选型先定控制方式,再定信号类型和输出代号,最后才看面板尺寸。SIN-2310、SIN-2320、SIN-2330共用一套硬件平台,装错型号多半不是表的问题,是回路需求没理清。下单前把自己的回路画一张简图,标清楚测量信号是什么、设定值从哪来、输出接什么负载,对照代号逐段填,后面调试能少走很多弯路。
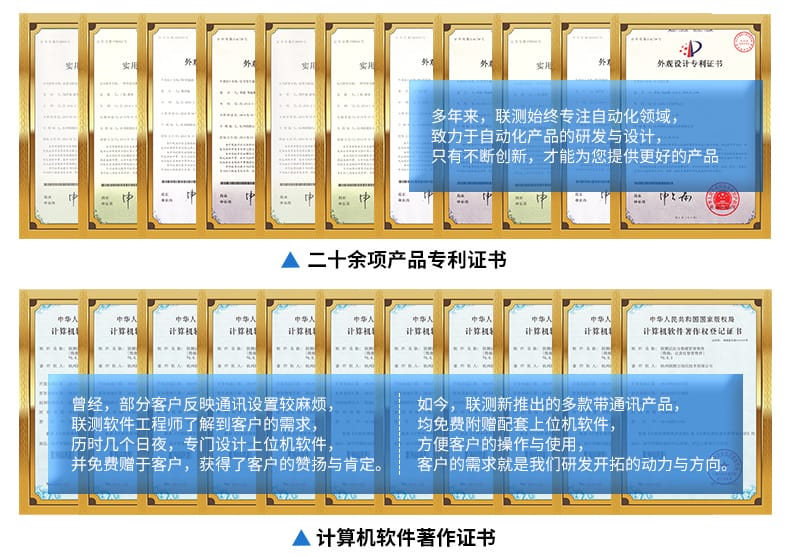
杭州联测自动化技术有限公司