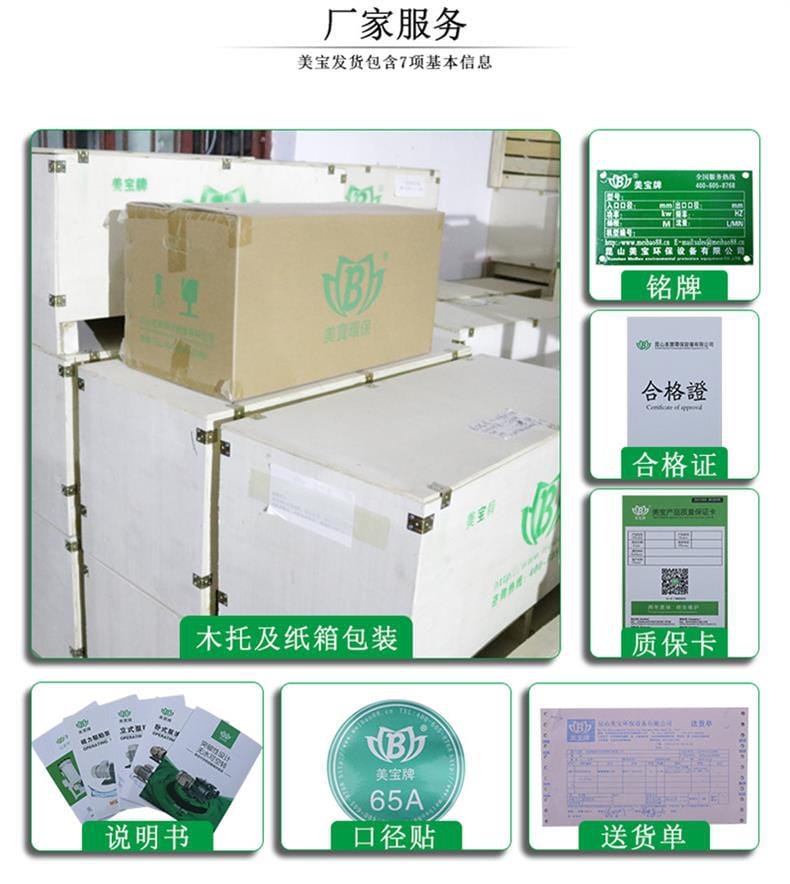
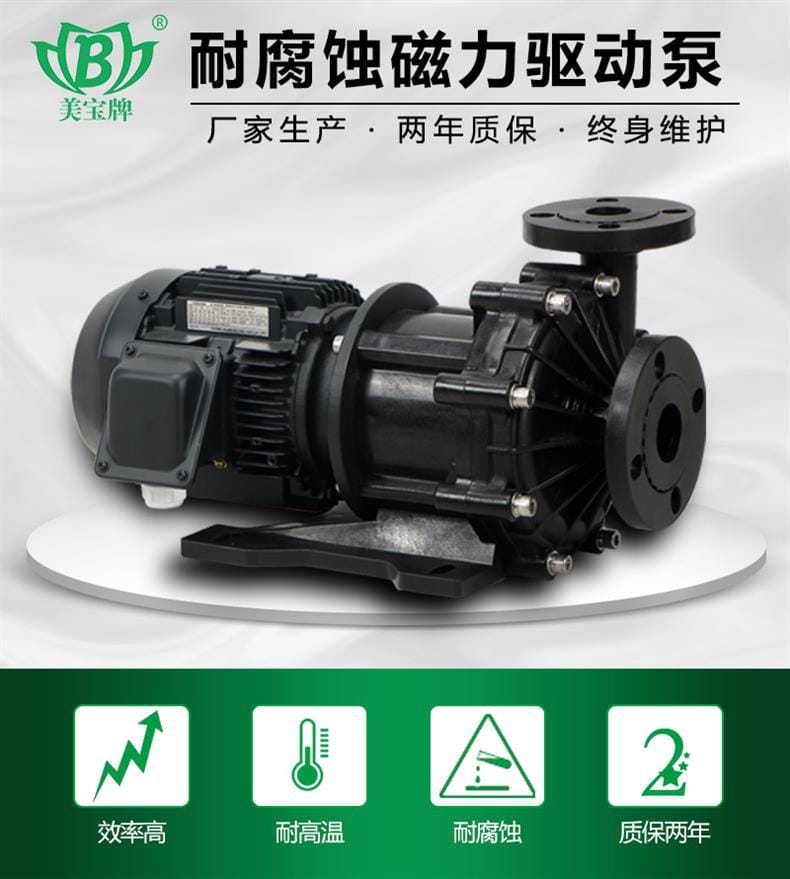
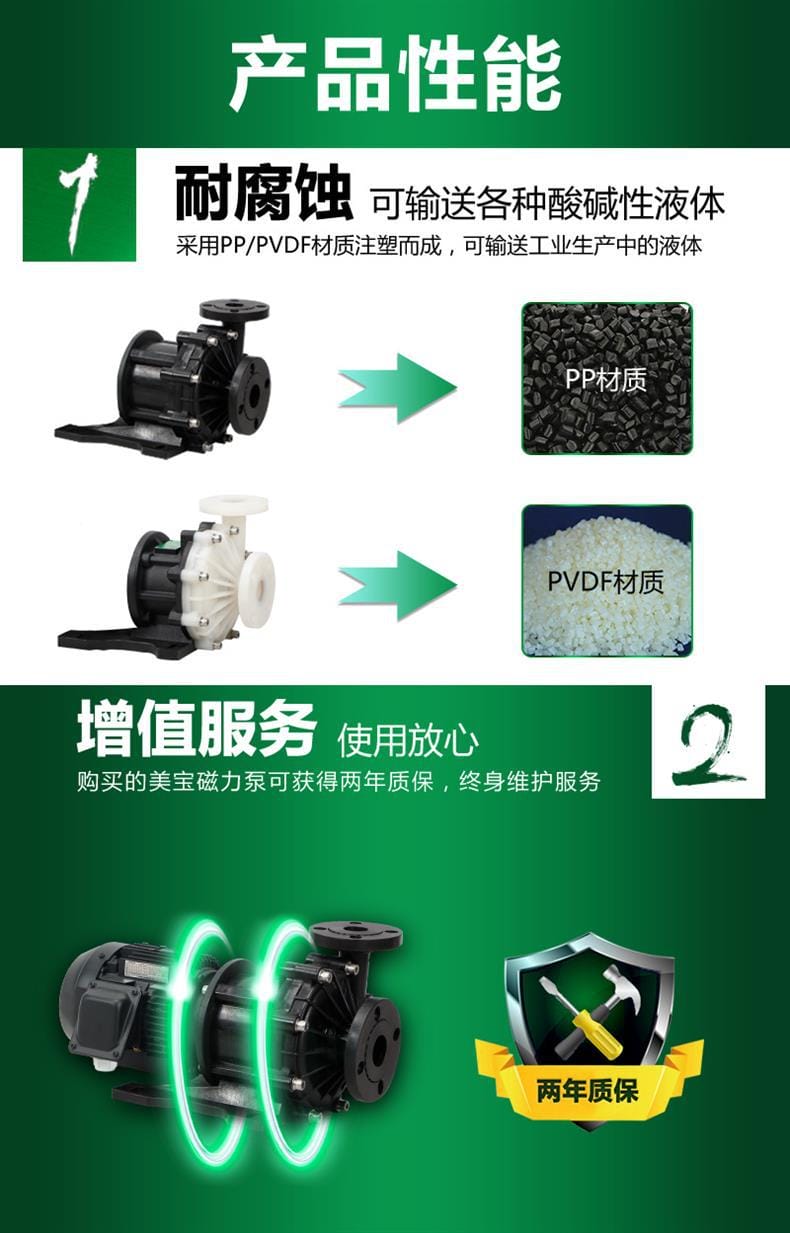
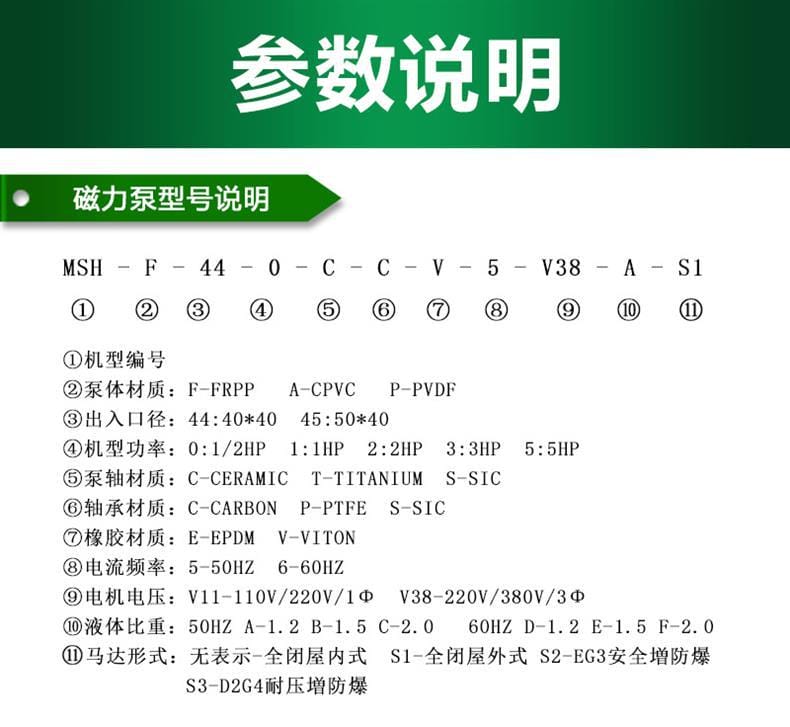
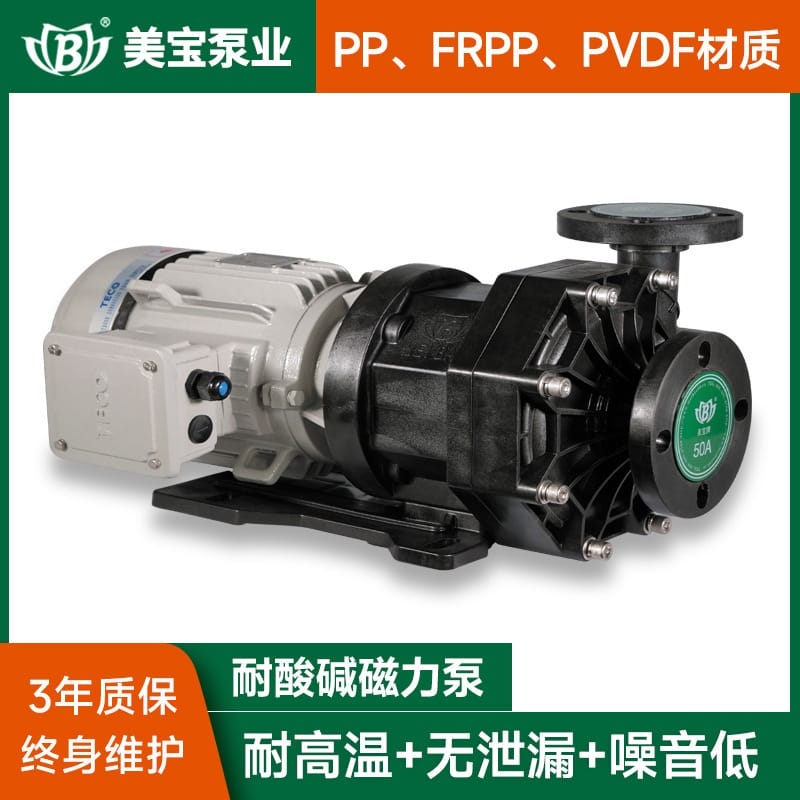
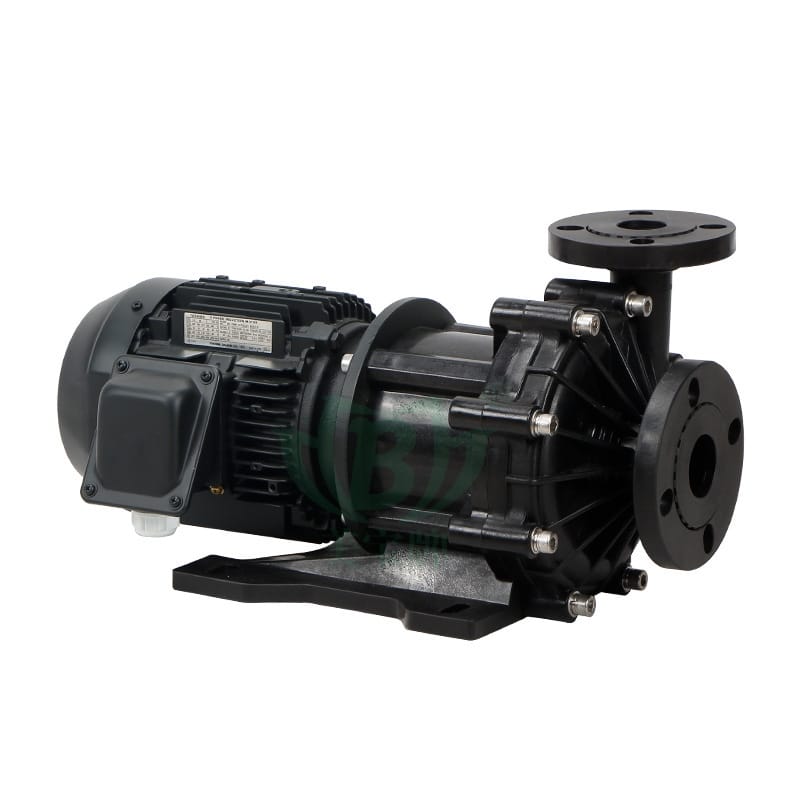
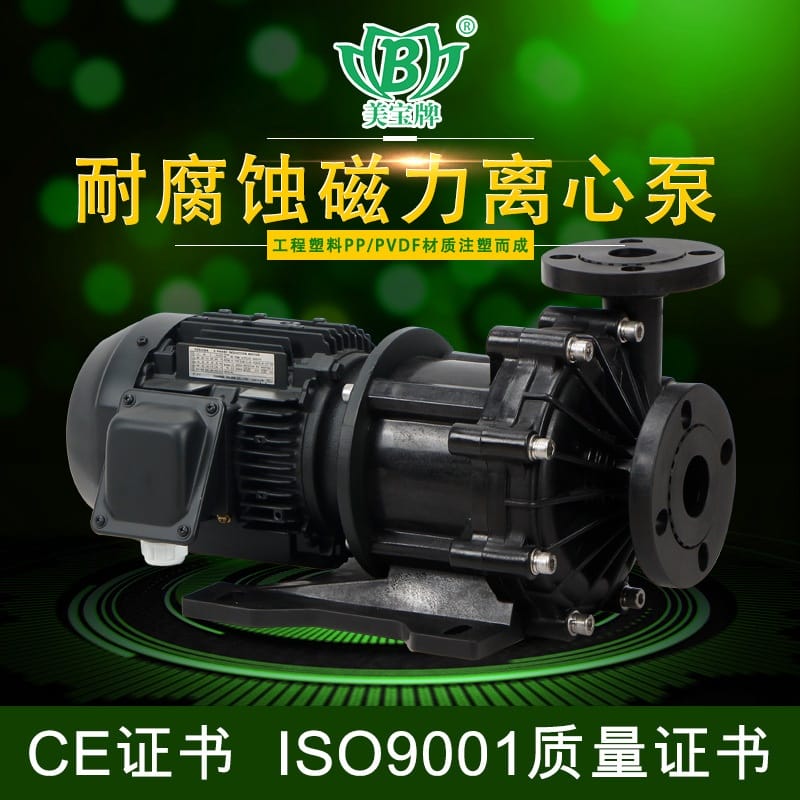
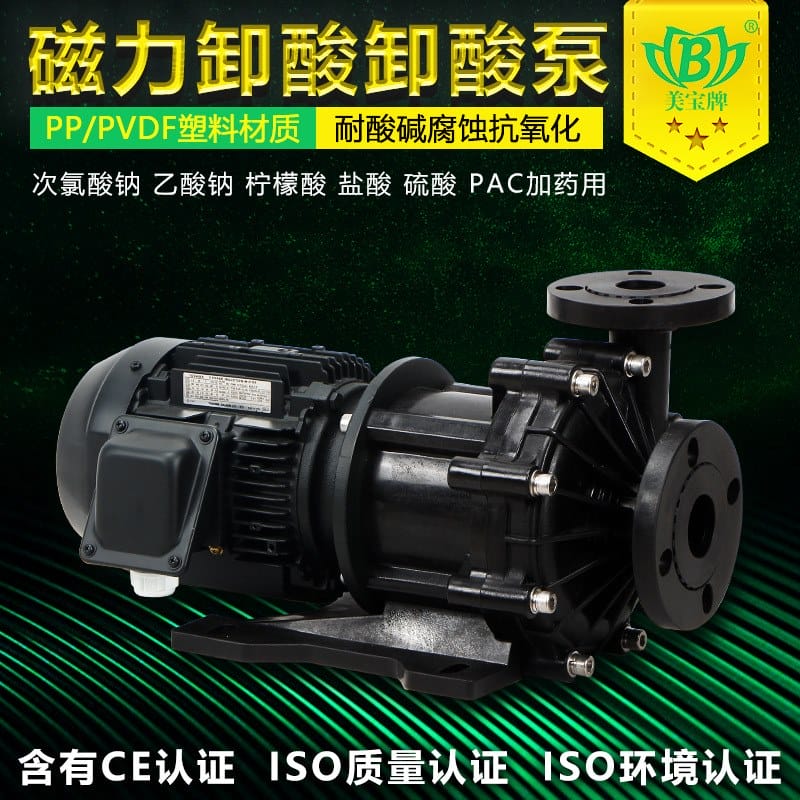
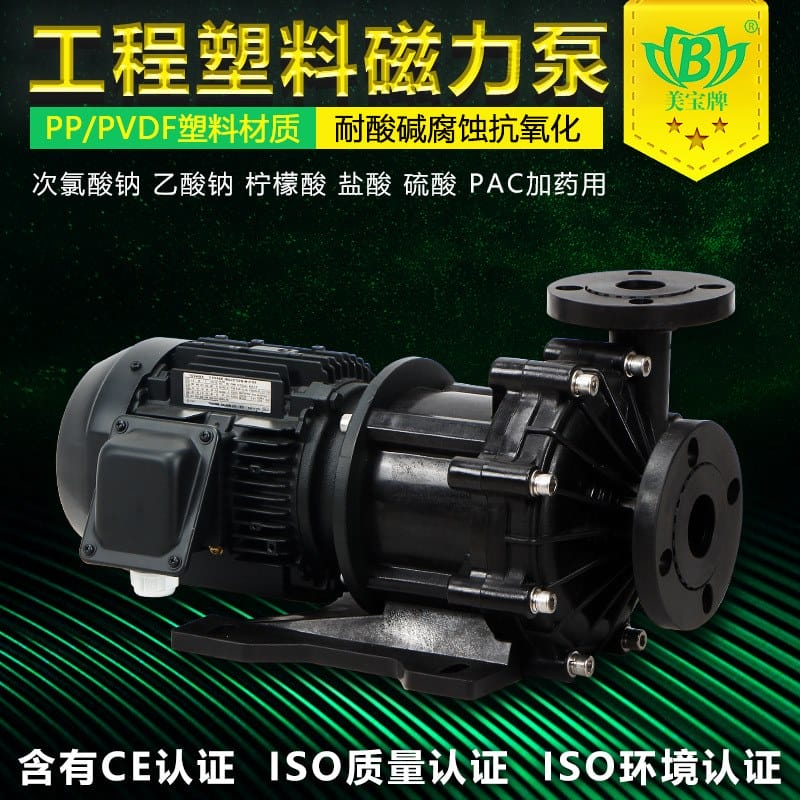
我干了十六年现场安装调试,装过的这类仪表自己都数不清。你到现场第一件事是看铭牌。MSH-F系列的美宝磁力泵,名字里带着"F",这是防腐的意思。别管它是叫耐酸碱泵还是强酸泵,核心就一个字:防。这玩意儿没轴封,靠磁耦合传动,介质不接触电机,不漏液。你选型号的时候,别光看流量扬程,得先看材质和工况。
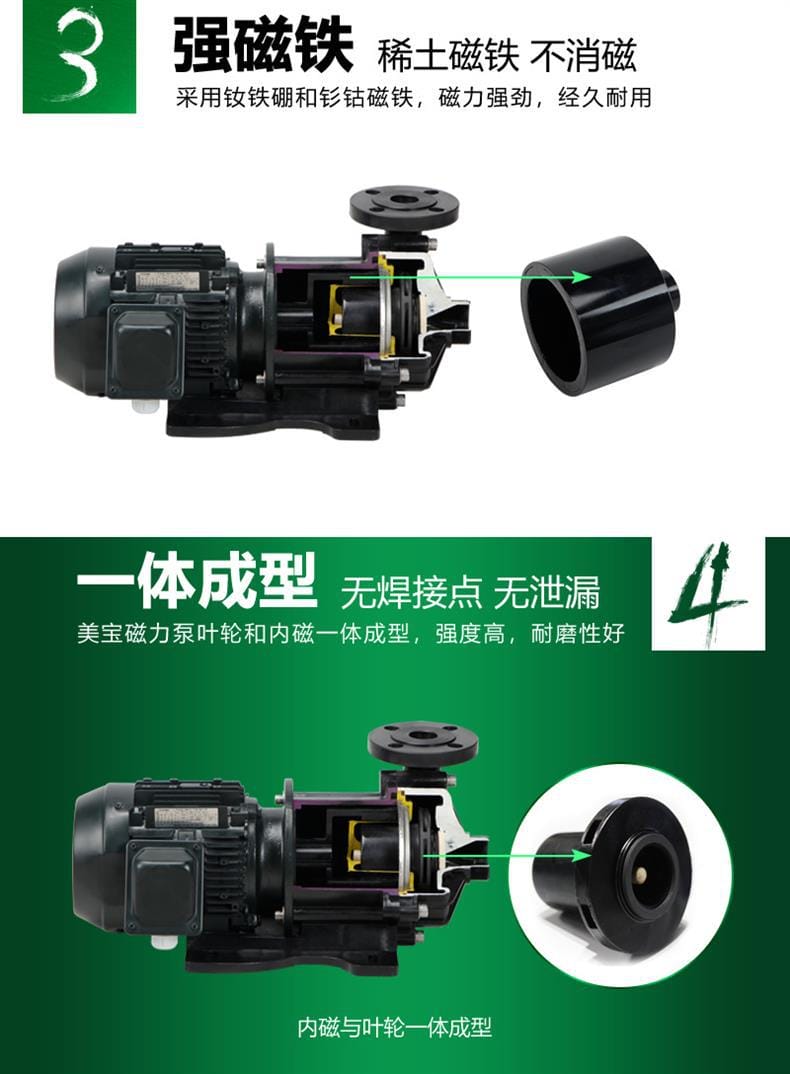
磁力泵最大的优势就是零泄漏。普通离心泵靠机械密封,时间久了肯定渗。MSH-F系列用钕铁硼和钐钴稀土磁铁做外磁转子,磁力强劲,隔着隔离套传递扭矩,内磁转子和叶轮一体成型,没有焊接点。这点很重要,很多劣质泵叶轮是焊上去的,一跑高温就裂。
立式结构还有无水空转保护功能。我知道有些工人图省事,停泵前不及时关阀,或者进口阀门误关。这个设计能防止干磨烧毁轴承。当然,最好的办法还是养成规范操作习惯,别依赖保护功能硬扛。
MSH-F系列的参数跨度很大,从0.5kW到3.75kW都有。选型时,口径和功率是挂钩的。小口径泵适合精细化工或小流量循环,大口径泵用于电镀槽或大型清洗线。材质方面,泵体有FRPP、CPVC和PVDF三种选择。PP便宜但耐温一般,PVDF贵但耐高温耐腐蚀性能最好,尤其是含氟介质必须用PVDF。
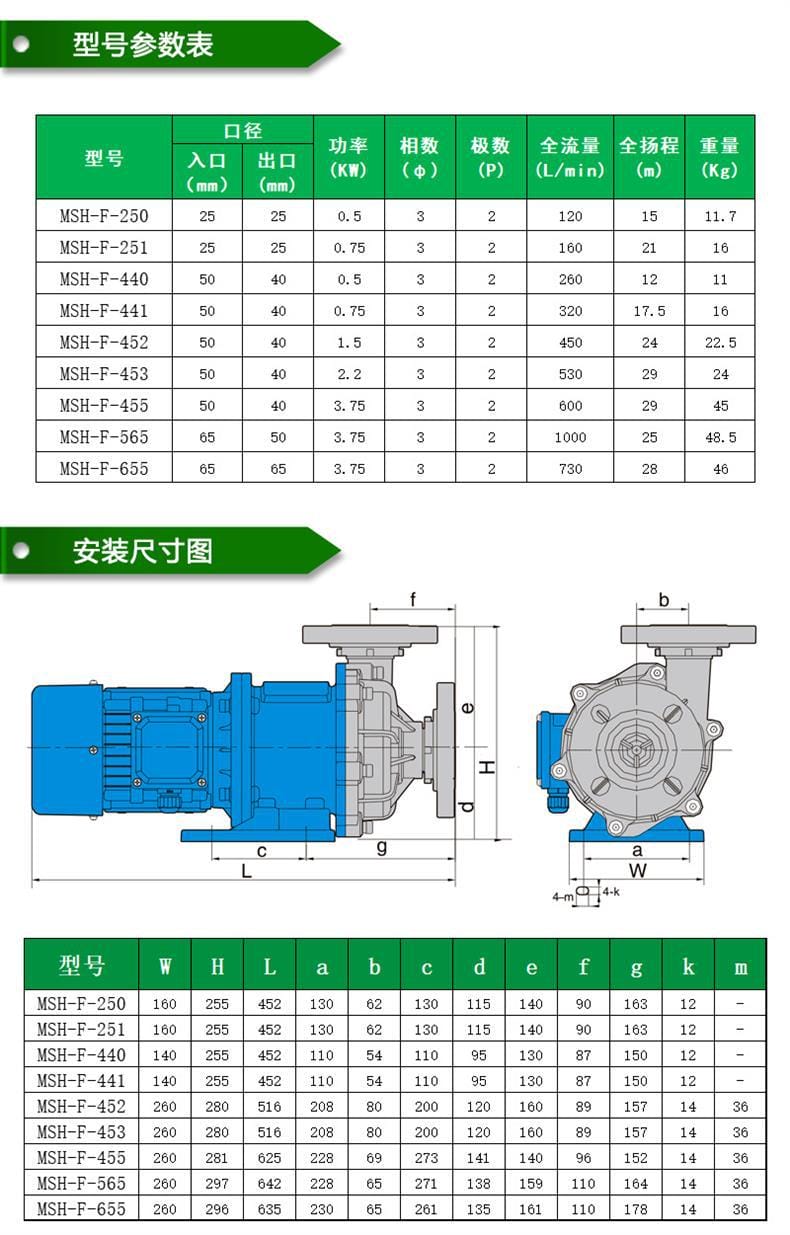
以下是MSH-F系列主要型号的性能数据。注意看入口和出口口径的变化,这决定了管道连接尺寸。扬程和流量的对应关系不是线性的,实际选型要留10%-15%的余量。
| 型号 | 入口(mm) | 出口(mm) | 功率(KW) | 相数 | 极数 | 全流量(L/min) | 全扬程(m) | 重量(Kg) |
|---|---|---|---|---|---|---|---|---|
| MSH-F-250 | 25 | 25 | 0.5 | 3 | 2 | 120 | 15 | 11.7 |
| MSH-F-251 | 25 | 25 | 0.75 | 3 | 2 | 160 | 21 | 16 |
| MSH-F-440 | 50 | 40 | 0.5 | 3 | 2 | 260 | 12 | 11 |
| MSH-F-441 | 50 | 40 | 0.75 | 3 | 2 | 320 | 17.5 | 16 |
| MSH-F-452 | 50 | 40 | 1.5 | 3 | 2 | 450 | 24 | 22.5 |
| MSH-F-453 | 50 | 40 | 2.2 | 3 | 2 | 530 | 29 | 24 |
| MSH-F-455 | 50 | 40 | 3.75 | 3 | 2 | 600 | 29 | 45 |
| MSH-F-565 | 65 | 50 | 3.75 | 3 | 2 | 1000 | 25 | 48.5 |
| MSH-F-655 | 65 | 65 | 3.75 | 3 | 2 | 730 | 28 | 46 |
安装尺寸表中,W、H、L是关键数据。MSH-F-250和251尺寸一致,属于紧凑型。MSH-F-440和441也是同尺寸平台。随着功率增大,如MSH-F-452及以上,底座宽度和高度明显增加。接线盒位置也会变化,务必提前预留空间。
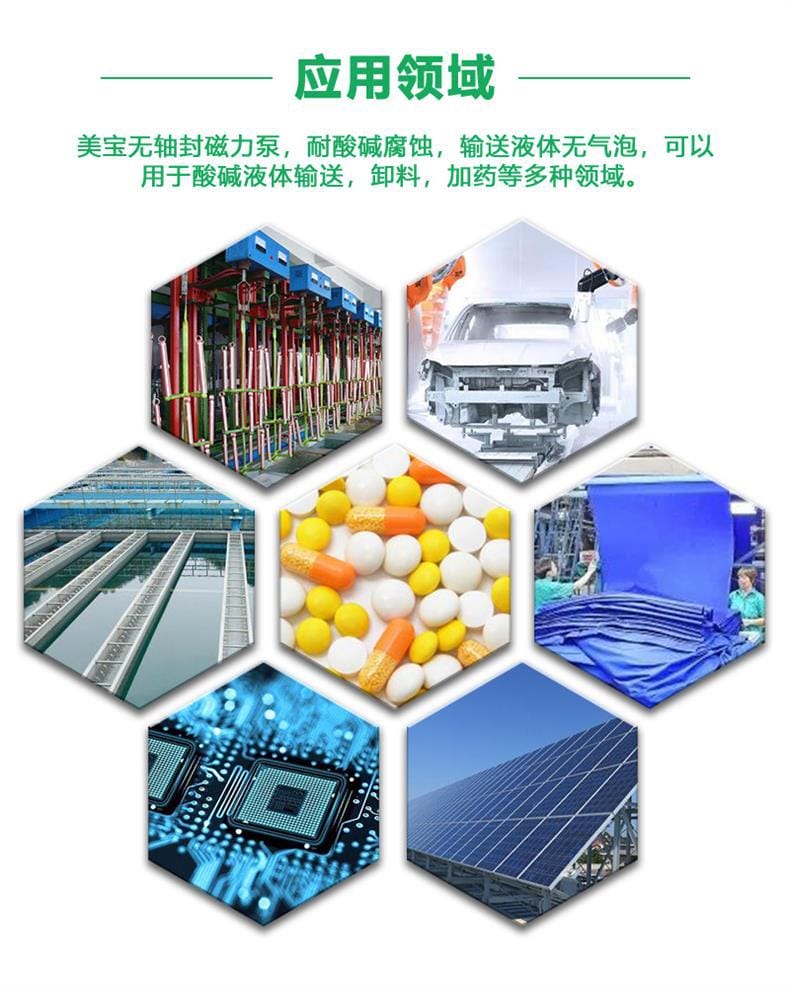
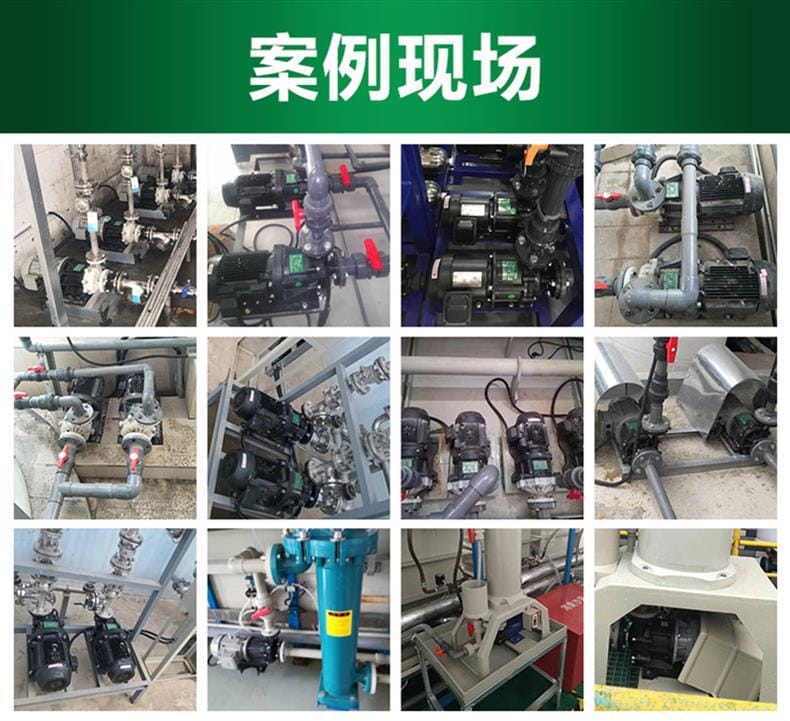
这种泵的应用场景非常集中。凡是涉及腐蚀性液体的地方,都是它的主场。我见过它在半导体厂蚀刻线上跑了三年没坏过,也见过在化工厂废液处理中连续运转。它的核心客户群体主要集中在以下几个领域:
这些行业对泵的可靠性要求极高。一旦停机,整条生产线可能跟着停。所以选美宝这种大品牌,除了性能,更重要的是售后网点多,配件好找。全国12家售后服务网点,两年质保,终身维护,这话不是白说的。真出了事,有人上门比什么都强。
安装磁力泵,我最怕看到现场管道受力全部压在泵体上。你到现场第一件事是检查基础水平度。泵必须安装在坚固水平的基础上,否则运行时振动会加速轴承磨损。其次,确认进口管道有足够的直管段,避免弯头紧贴泵口,这会造成气蚀,噪音巨大且损坏叶轮。
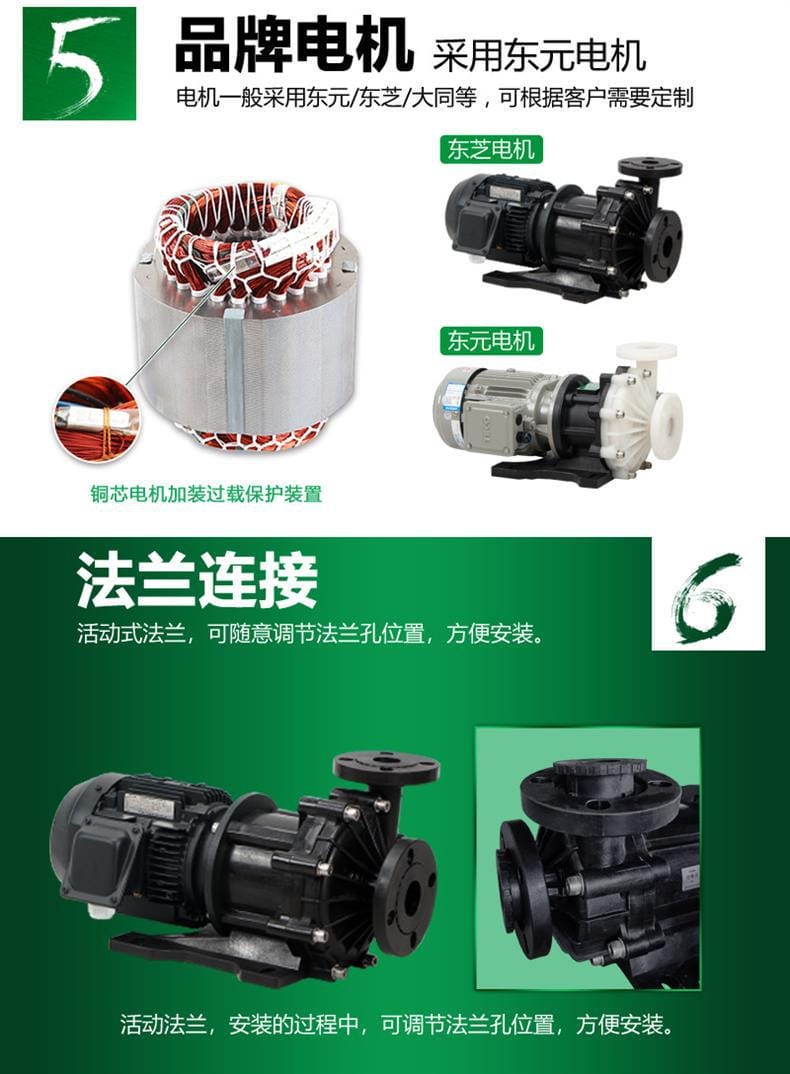
法兰连接时,利用其活动式设计微调孔位。紧固螺栓时要对角均匀拧紧,不要一次拧死一边,否则法兰受力不均容易渗漏。如果是PVDF材质的泵,注意塑料法兰的紧固力矩要比金属的小,拧过头会裂。
我见过有人这么干,开机前泵体内是空的,直接通电启动。磁力泵绝对不能空转。虽然立式款有空转保护,但干磨产生的高温会瞬间熔化轴承座内的石墨环,导致内外磁转子撞在一起,泵直接报废。每次启动前,必须确保泵体内充满液体。
另外,关于介质的温度。PP材质的泵最高耐温约80℃,PVDF可以更高。如果你输送的是热水或高温酸液,选型时必须明确告知厂家,否则按常温配的泵进去就是废铁。还有,介质中不能含有硬质颗粒。磁力泵的内部间隙很小,砂粒进去就会划伤轴承,引起扫膛。
运行中如果发现噪音异常或电流波动,立即停机检查。不要以为磁力泵没有机械密封就可以不管不问。定期检查电机外壳温度,过热说明散热不良或负载过大。停车时,先断电,再关闭进出口阀门。对于易结晶介质,停车后要用清水冲洗泵腔,防止残留物固化堵塞流道。
现场出问题是常态。别慌,按顺序查。下面这三个现象,是我这些年遇到最多的,给你个排查思路。
先查什么:检查进口阀门是否全开,过滤器是否堵塞,液位是否低于吸入口。
多半是什么原因:吸入管路漏气,导致空气进入;或者叶轮被异物部分堵塞。
怎么处理:清理Y型过滤器滤网,检查进口管道所有接头密封性,重新灌泵排气。如果仍无效,拆开泵体检查叶轮是否磨损或松动。
先查什么:听声音来源,是轴承处还是磁力联轴器处。检查电流表读数是否偏高。
多半是什么原因:轴承磨损严重,或内外磁转子发生扫膛(碰撞)。
怎么处理:立即停机。若因颗粒进入导致,需更换轴承组件并清洗泵腔。若因干烧导致磁钢退磁或破碎,需更换整套磁力传动部件。这种情况通常意味着之前操作不规范,需加强培训。
先查什么:测量绝缘电阻,检查电压是否稳定,确认介质比重和粘度是否与设计不符。
多半是什么原因:介质密度大于预期,导致轴功率增加;或电机散热风扇受阻。
怎么处理:核实介质参数,必要时降低转速或更换更大功率电机。清理电机散热风道,确保通风良好。检查是否有机械卡涩,手动盘车应灵活无阻力。
最后提醒一点,别省那点钱去买非标件替换。磁力泵的轴承和磁钢是精密配合的,原厂件才能保证寿命。自己乱配,跑两天又坏,耽误的生产时间可比泵钱贵多了。现场干活,稳字当头。
提示:因材质、型号、运费等原因,阿里巴巴的价格均为指导价,价格以实际报价为准,详情咨询在线客服。